Просмотрено сегодня: 0

Абразивные тела пластиковые
Наиболее используемыми являются абразивные тела из пластика, которые проще в изготовлении, доступнее по себестоимости и предоставляют наиболее широкий выбор вариантов. Галтовка пластиковая позволяет осуществлять наиболее деликатную и, вместе с тем, эффективную обработку, избегая случайных повреждений даже очень мелких и хрупких фракций/изделий.
Пластиковый галтовочный наполнитель в основном применяется для финишной обработки мягких металлов, таких как алюминий, медь, бронза и сплавов на их основе.
Одним из важных свойств пластикового наполнителя, которое влияет на степень чистоты поверхности изделий, а так же на скорость их обработки, являются абразивные свойства галтовочного материала.
Эти свойства выражаются в названии материала и его плотности. Так, на пример, самым плотный материал и в то же время самый агрессивный в плане жёсткости имеет название Strong Grinding и обозначается буквами FC. Его плотность составляет 1,85 г/см3. Такой материал применяется для грубой и быстрой обработки изделий , для снятия крупных размеров заусенец и выравнивания глубоких царапин и неровностей на поверхности изделий. Но вместе с тем, этот материал оставляет на поверхности грубую шагрень и для приведения такой поверхности к необходимой степени чистоты, необходимо вводить дополнительную технологическую операцию тонкой шлифовки.
Технологическая операция тонкой шлифовки может быть выполнена с применением пластикового наполнителя типа KFL (Very find grinding) или LC (Find grinding) с плотностью материала соответственно 1,74 г/см3 и 1,79 г/см3. Этот материал позволяет выровнять поверхность изделия после грубой шлифовки и подготовить её к процессу финишной полировки.
Технологическая операция финишной полировки изделий осуществляется с помощью пластикового наполнителя типа P (Polishing) с плотностью 1,55 г/см3. Это практически без абразивный материал позволяющий получить очень хороший результат при полировке изделий из алюминия и сплавов на его основе.
Для удобства персонала обслуживающего галтовочное оборудование пластиковые наполнители различных абразивных свойств окрашиваются в различные цвета. Например, цветовая гамма пластиковых наполнителей
Класс шлифования: P; плотность: 1.55 г/см3;назначение - финишная полировка; цвет - прозрачный
Класс шлифования: KFL/K; плотность: 1.70 г/см3;назначение - очень тонкая полировка; цвет - белый
Класс шлифования: KFL; плотность: 1.74 г/см3;назначение - тонкая полировка; цвет - синий
Класс шлифования: LC; плотность: 1.79 г/см3;назначение - тонкая шифовка; цвет - красный
Класс шлифования: GP; плотность: 1.81 г/см3;назначение - средняя шифовка; цвет - зеленый
Класс шлифования: FC; плотность: 1.85 г/см3;назначение - шифовка; цвет - желтый
Важным параметром для подбора пластикового наполнителя и его корректной работы, является размер гранулы наполнителя.
Для правильного подбора размера пластикового галтовочного материала следует учитывать несколько важных условий, часто вызывающих взаимоисключающие требования к обработке изделий.
Например, в случае шлифовки изделий, по технологическому процессу обработки, у которых не должны обрабатываться отверстия, пазы или внутренние полости, размер наполнителя должен существенно превышать размер отверстий и внутренних полостей. Таким образом, происходит предотвращение проникновения галтовочных тел во внутренние пространства изделий не предназначенные для обработки. Вместе с тем, при увеличении размера галтовочного наполнителя снижается его возможность проникать и обрабатывать внутренние углы изделий.
Поэтому, подбор размера наполнителя является поиском компромисса между необходимостью равномерной обработки всей поверхности изделий и недопущение обработки внутренних полостей. Причем при подборе размера наполнителя необходимо учитывать ещё и его уменьшение размеров по мере производственного износа.
Ещё одним из самых важных параметров для подбора пластикового наполнителя является его геометрическая форма.
Подбор формы галтовочного пластикового абразива всегда зависит от технических требований, предъявляемых к галтовочной обработке изделий.
Например, галтовочное тело в форме пирамиды отлично скругляет острые кромки, снимает заусенцы, и проникает во внутренние углы изделия. Галтовочное тело в форме конуса или параболической формы отлично сглаживает поверхность изделия и убирает следы механической обработки. Форма таблетки позволяет производить бережную полировку труднодоступных пазов или проточек в заготовках. Соответственно правильность подбора оптимальной геометрической формы для галтовочного наполнителя сильно влияет на общий результат галтовочной обработки.
Геометрическая форма пластиковых наполнителей бывает:
- тип Р 101 пирамида
- тип Р 102 параболической формы
- тип Р 103 конус (пуля)
- тип Р 104 трехгранная звезда пирамида
- тип Р 105 таблетка (линза).
Подготовка пластикового наполнителя к работе.
Перед первым применением, только что приобретённого пластикового наполнителя, следует обязательно произвести его промывку. Как и любой другой наполнитель, пластиковый требует убрать с поверхности галтовочных тел технологическую пыль, литейный облой и некоторые другие литейные поверхностные вещества.
Для проведения промывки пластикового наполнителя необходимо загрузить его в галтовочную машину, добавить в неё раствор универсального компаунда и дать поработать несколько часов. После чего отработанный раствор компаунда сливается, а галтовочные тела тщательно промываются водой.
Классификация галтовочных тел
Для осуществления операций галтовки могут использоваться различные виды галтовочных тел естественного (природного) происхождения и изготовленные промышленным способом, с произвольной и заданной формой [12, 56, 124,130,141,160].
Естественными материалами для изготовления галтовочных тел являются: морская галька, гранит, мрамор, диабаз, кварциты, байкалит, уралит, початки кукурузы, скорлупа различных орехов (например, грецкого), кожа, войлок, и т.д. В качестве галтовочных тел могут также быть использованными бой абразивных кругов, фарфора и керамических материалов. Такие материалы, прежде чем использоваться для осуществления операции галтовки, предварительно подготавливают. Основными этапами подготовки являются дробление и сортировка по размеру. [56] Галтовочные тела естественного происхождения имеют разную форму.
Искусственные галтовочные тела изготавливаются заданной формы из различных материалов в зависимости от их назначения. Обычно галтовочные тела изготавливаются из абразивного материала, связки и специальных наполнителей, но также они могут быть изготовлены и без содержания абразивных частиц. Галтовочные тела, содержащие абразивный материал, изготавливаются на керамических и органических связках призматической, пирамидальной, конической, ромбической, сферической и других форм. Не содержащие абразивного материала галтовочные тела - это металлические, керамические, пластиковые и деревянные частицы и элементы разной формы. Металлические тела - изготавливают в виде шариков, планет, пластин, призм, игл и цилиндров (прямых и скошенных) из различных марок углеродистых и нержавеющих сталей. Керамические и пластиковые тела - изготавливают призматической, пирамидальной, конической, ромбической, сферической и других форм. Деревянные - изготавливают в виде прямых, скошенных и острозаточенных призм и цилиндров.
Различные галтовочные тела выпускаются такими зарубежными фирмами как: - «Reni Cirillo» (Италия), - «Otec» (Германия), - «Dreher» (Германия), - «ROSLER Oberflachentechnik» (Германия), - «Kyngty» (КНР), - «Raytech Industrial Inc.» (США), - «Robin» (США), - «Ikoche» (США).
Галтовочные тела выпускаются на керамической связке в форме треугольной призмы (ПТ) и четырёхлуче-вой звёздочки (Зл4) высотой 10, 15, 20, 30 мм из различных абразивных материалов (ТУ2-036-205) [30, 56]. С 1984 года освоен также серийный выпуск галтовочных тел на керамической связке в форме треугольной прямой и скошенной под углом призмы (ПТ) высотой 10, 15, 20, 30 мм с применением абразива зернистостью от 10 до 250 мкм (ТУ2-036-925-83) [56, 57].
Для изготовления галтовочных тел в основном используются следующие природные и искусственные абразивные материалы, алмазы и СТМ: - алмаз природный (А); - алмаз синтетический (АС, АР); - эльбор (кубонит, боразон) (ЛО, ЛП); - электрокорунд нормальный (13А, 14А, 15А); - электрокорунд белый (23А,24А, 25А); - электрокорунд хромистый (технический рубин) (ЗЗА, 34А); - электрокорунд титанистый (технический сапфир) (37А); - электрокорунд циркониевый (38А); - карбид кремния зелёный (63С, 64С); - карбид кремния чёрный (53С, 54С); - карбид бора (КБ).
Алмаз синтетический [30, 46, 89, 90, 97, 110, 147, 153, 189] -получают синтезом из графита при высоких давлениях и температуре. Алмаз обладает наибольшей твёрдостью из всех известных абразивных материалов. Наряду с высокой твёрдостью и сравнительно большим сопротивлением сжатию, алмаз обладает значительной хрупкостью из-за наличия плоскостей спайности в кристалле, небольшого сопротивления изгибу и вибрационным нагрузкам. Он обладает высокой тепло- и температуропроводностью. Алмаз широко используется для изготовления различных режущих инструментов, в том числе и галтовочных тел.
Разделение абразивного материала по форме
Экспериментальные галтовочные тела различаются формой, габаритными размерами, структурой, зернистостью и видом абразивного материала. Разными авторами установлено, что такой параметр, как форма галтовочных тел влияет на производительность процесса галтовки, качество обработанной поверхности и способность проникать в глубокие карманы и полости. Так, известно, что на машиностроительных и ювелирных предприятиях широко используются галтовочные тела в виде пирамид, призм, конусов и цилиндров с габаритными размерами преимущественно 10x10 мм и 15x15 мм. Поэтому экспериментальные галтовочные тела были выполнены в виде наиболее часто встречающихся треугольных и четырёхугольных пирамид, а также конусов с габаритными размерами a h или 0xh: 10x10 мм и 15x15 мм.
Отличительной особенностью данных экспериментальных галтовочных тел является то, что они изготовлены из шлифовальных зерен с контролируемой формой - изометрической, промежуточной (осколочной), игольчатой и пластинчатой. Для сравнения со стандартными галтовочными телами по разработанной технологии и при тех же условиях были изготовлены галтовочные из несортированного по форме абразивного материала.
Перед изготовлением основной экспериментальной партии галтовочных тел была подобрана их рецептура. В частности, экспериментальные галтовочные тела изготавливались из абразивных зёрен и эпоксидной смолы марки ЭД-20 с аминным отвердителем. В состав галтовочных тел не вводились дополнительные добавки.
Установление оптимального соотношения шлифовальных зёрен и эпоксидной смолы определялось следующим образом. Были изготовлены галтовочные тела в виде треугольных пирамид с габаритными размерами 15x15 мм с разным соотношением эпоксидной смолы и абразивных зёрен произвольной формы марки 13А63. Для них были приняты следующие объёмные соотношения абразивных зёрен и эпоксидной смолы: 70/30; 65/35; 60/40; 55/45; 50/50. Среднее соотношение зёрен и смолы 60/40 соответствует нулевой структуре принятой для шлифовальных кругов. Затем изготовленными галтовочными телами были обработаны стальные образцы на вибрационной установке при условиях, заданных для проведения эксперимента (глава 3). Выбор рецептуры экспериментальных галтовочных тел производился по параметрам режущей способности (рис. 2.3), износу (рис. 2.4) и коэффициенту галтования (рис. 2.5).
Влияние рецептуры на коэффициент галтования галтовочных тел Проведённые исследования показали, что наибольшей режущей способностью обладают галтовочные тела с рецептурой 70/30, но они имеют высокий износ и минимальный коэффициент галтования. Это позволило сделать вывод, что такая рецептура для экспериментальных галтовочных тел не подходит. Галтовочные тела с рецептурой 50/50 имеют максимальный коэффициент галтования и минимальный износ, но при этом имеют низкую режущую способность. Галтовочные тела с рецептурой 60/40 имеют режущую способность в 2,25 раза большую, чем галтовочные тела с рецептурой 50/50. Их износ в 3,34 раза меньше, чем у галтовочных тел с рецептурой 70/30, а коэффициент галтования почти равен галтовочным телам с рецептурой 50/50 (всего в 1,06 раза меньше). Таким образом, для изготовления основной экспериментальной партии галтовочных тел была выбрана рецептура с соотношением абразивных зерен и связки 60/40. Выбранная рецептура также обеспечивает и необходимые технологические свойства формовочной смеси.
Внешний вид экспериментальных галтовочных тел
2.2 Маркировка экспериментальных галтовочных тел
Экспериментальные галтовочные тела для их идентификации маркировались следующим образом. В основе данного принципа маркировки, как и для стандартных галтовочных тел, заложена их форма (1) (ЗП - треугольная пирамида, 4П - четырёхугольная пирамида, К - конус). Далее идёт информация о габаритных размерах галтовочных тел (2), затем марка абразивного материала (3), зернистость (4), индекс содержания основной фракции (5). Если галтовочные тела изготовлены из сортированного по форме абразивного материала, то в конце в скобках указывается номер ячейки сепаратора, из которой были взяты шлифовальные зерна для их изготовления (6).
Разделение абразивного материала по форме
Для разделения абразивных материалов и твёрдых частиц по форме в настоящее время существует ряд методов. По литературным данным известно, что наибольшее распространение среди них получили такие методы, как: вибрационный, воздушный, центробежный, гидравлический, метод, учитывающий упругие свойства шлифовальных зёрен, электростатический и метод учитывающий коэффициент трения шлифовальных зерен. Вибрационный метод [16, 17, 18, 19, 20, 24, 26, 27, 29, 38, 58, 59, 67, 74, 98, 145]. Сепарация вибрационным методом происходит на вибродеке, которая представляет собой плоский или вогнутый лист, совершающий гармонические колебания с частотой f, и наклоненный к горизонту в одном или двух направлениях. Для осуществления сепарации подбирают углы наклона вибродеки (а и /?) и параметры колебаний (f), так чтобы при насыпании на ее поверхность шлифовальных зерен стало происходить их веерообразное распределение. В веерообразном потоке шлифовальные зёрна двигаются по траекториям, зависящим от их формы. Данный метод позволяет получить высокое качество рассева, но он обладает относительно низкой производительностью при одно-дековой конструкции.
Оборудование для изучения эксплуатационных характеристик галтовочных тел
На машиностроительных предприятиях наиболее часто используются операции галтовки в барабанах и на вибрационных установках, поэтому лабораторные испытания эксплуатационных характеристик галтовочных тел с контролируемой формой зерна производились именно таким способом. Для этой цели были спроектированы и изготовлены специальные установки.
Для оценки эксплуатационных параметров галтовочных тел роторным способом был изготовлен барабан цилиндрической формы диаметром 220 мм и шириной 400 мм. Барабан для роторной галтовки, закреплённый на токарном станке
Для предотвращения съёма металла галтовочными телами со стенок барабана его внутренние поверхности обклеены износостойкой резиной. Барабан выполнен герметичным с целью проведения обработки с присутствием СОЖ. Одна из торцовых крышек барабана выполнена съёмной для загрузки и выгрузки обрабатываемых деталей и галтовочных тел. Заливка и спуск СОЖ осуществляются через специальные отверстия в съёмной торцовой крышке барабана. При проведении опытов барабан закреплялся на токарном станке (модели 1К62) в патроне и вращающемся центре (рис. 3.2).
Вибрационная установка состоит из рамы 4, на которой, при помощи восьми пружин 2, закреплена виброплощадка 3, снизу к которой прикреплён вибратор 5 с трёхфазным асинхронным электродвигателем. В верхней части виброплощадки находится ёмкость 1 для загрузки обрабатываемых образцов и рабочей среды. Конструкция установки позволяет устанавливать вертикальное или горизонтальное направление вибрации. На виброплощадку размером 300x400 мм можно устанавливать одну или несколько ёмкостей для обработки изделий. Амплитуду колебаний виброплощадки от 0 до 5 мм можно изменять за счёт регулирования угла между несбалансированными грузами вибратора. Частоту вращения электродвигателя можно изменять от 10 до 3000 об/мин (fmax=50 Гц). Регулирование частоты вращения электродвигателя производится коммутатором (рис. 3.4), управление которым производится встроенной цифровой логической схемой или компьютером.
Для управления коммутатором при помощи персонального компьютера подготовлена специальная программа. Программа позволяет задавать предварительно выбранные режимы обработки. Во время галтовки, в соответствие с заданным режимом, может изменяться частота и направление вращения двигателя.
Оценку режущей способности и износа галтовочных тел можно производить двумя методами - весовым и объёмным. Анализ этих методов показал, что наиболее подходящим для данного типа инструмента и способа обработки является весовой метод, так как он не требует трудоёмких измерений геометрических параметров деталей и всех галтовочных тел по отдельности.
Расчёт режущей способности и износа галтовочных тел производился по формулам. Точность этого метода зависит, главным образом от точности весов, при условии, что эксперимент проводится с соблюдением установленных правил. При проведении экспериментов для взвешивания заготовок и галтовочных тел использовались лабораторные квадрантные весы модели ВЛКТ-500 г-М
Шероховатость обработанной поверхности измерялась при помощи профилографа-профилометра «Talysurf-5M» производства фирмы «RANK TAYLOR HOBSON» (Великобритания). Прибор представляет собой измерительную систему модульной конструкции, предназначенную для измерения параметров шероховатости поверхностного слоя. Большая часть данных измерения получается в результате выполнения одного перемещения датчика над поверхностью; значения параметров выбираются затем по желанию из запоминающих устройств. Состояние поверхностного слоя характе- ризуется наличием шероховатости и волнистости, которые образуются в результате различных причин и имеют различное функциональное значение. Система обеспечивает возможность раздельной или комбинированной оценки этих двух характеристик. С помощью системы могут быть получены графики шероховатости, волнистости или неслаженного профиля
Влияние формы шлифовальных зерен на износ галтовочных тел
При помощи полученных моделей определялась глубина наклёпанного слоя для разных материалов обработанных галтовочными телами с шлифовальными зёрнами разной формы. Для расчёта глубины наклёпанного слоя использовалось значение микротвёрдости на 5% превышающее среднее значение микротвёрдости для обрабатываемого материала. Рассчитанные значения глубины наклёпанного слоя показаны на.
Представленная зависимость показывает, что с увеличением коэффициента формы в галтовочных телах глубина наклёпанного слоя уменьшается. При переходе от изометрических галтовочных тел к игольчатым и пластинчатым глубина наклёпанного слоя уменьшается в 1,7-2,8 раза. При переходе от стандартных галтовочных тел к галтовочным телам с изометрическими шлифовальными зёрнами глубина наклёпанного слоя увеличивается в 1,2-1,4 раза. При переходе от галтовочных тел со стандартными шлифовальными зёрнами к галтовочным телам, состоящим из игольчатых и пластинчатых шлифовальных зёрен глубина наклёпанного слоя уменьшается в 1,4-2,0 раза.
На основе полученных данных были получены математические модели зависимости глубины наклёпанного слоя от коэффициента формы шлифовальных зёрен в галтовочных телах.
Адекватность полученных моделей подтверждена при помощи критерия Фишера, а теснота взаимосвязи полученных данных подтверждается высоким коэффициентом корреляции. Полученные зависимости показывают, что при увеличении коэффициента формы шлифовальных зёрен в галтовочных телах глубина наклёпанного слоя уменьшается.
1. В результате проведения лабораторных испытаний было установлено влияние формы шлифовального зерна на режущую способность (Q), износ галтовочных тел (q), коэффициент галтования (Кг), а также шероховатость обработанной поверхности (Ra), микротвёрдость обработанной поверхности (ЯА) и глубину наклёпанного слоя (И).
2. Режущая способность (Q) при переходе от изометрических шлифовальных зёрен к игольчатым при барабанной и вибрационной галтовке возрастает на 33-95%. При переходе от стандартных абразивных зёрен с произвольной формой к игольчатым режущая способность возрастает на 25-45%. Переход от стандартных шлифовальных зёрен к изометрическим сопровождается уменьшением режущей способности на 11-27%. Таким образом, при каждом увеличении значения коэффициента формы (Кф) шлифовальных зёрен на величину 0,1 режущая способность возрастает в среднем на 5%
3. Износ галтовочных тел (q) при переходе от игольчатых шлифовальных зёрен к изометрическим уменьшается в среднем на 39%. При переходе от стандартных шлифовальных зёрен с произвольной формой к игольчатым износ галтовочных тел возрастает в среднем на 24%. При переходе от стандартных шлифовальных зёрен произвольной формы к изометрическим износ галтовочных тел уменьшается в среднем на 23%.
4. Рассчитанные значения коэффициента галтования показывают, что наиболее эффективными являются галтовочные тела, состоящие из изометрических шлифовальных зёрен. Так коэффициент галтования для галтовочных тел состоящих из изометрических шлифовальных зёрен на 9-14%) выше, чем для галтовочных тел состоящих из стандартных шлифовальных зёрен произвольной формы, а игольчатой на 18-24%.
5. Полученные данные по измерению шероховатости обработанной поверхности деталей экспериментальными галтовочными телами показывает, что галтовочные тела, состоящие из изометрических шлифовальных зёрен, позволяют получать поверхности с шероховатостью на 8-12% меньше, чем галтовочные тела, состоящие из стандартных шлифовальных зёрен произвольной формы. Галтовочные тела, состоящие из игольчатых шлифовальных зёрен, формируют поверхность с шероховатостью на 62-74% больше, чем галтовочные тела, состоящие из стандартных шлифовальных зёрен.
6. Исследование влияния формы шлифовальных зёрен в галтовочных телах на микротвёрдость обработанной поверхности показывает, что микротвёрдость поверхности обработанной галтовочными телами, состоящими из изометрических шлифовальных зёрен, в 1,15-1,30 раза выше, чем микротвёрдость поверхности обработанной галтовочными телами, состоящими из игольчатых шлифовальных зёрен. Микротвёрдость поверхности обработанная галтовочными телами, состоящими из стандартных шлифовальных зёрен в 1,05-1,13 раза меньше чем после обработки галтовочными телами из изометрических шлифовальных зёрен и в 1,06-1,18 раза выше, чем из игольчатых.
Наполнитель для галтовки CONE PL -F - 20х20 пластик конус зелёный - грубый
Наполнители для галтовки. Описание: Наполнитель индустриальный, для цветных металлов. Как правило данный наполнитель, считает..
483.30 грн

Наполнитель для галтовки TETRAHEDRON PL-L - 20х20 пластик белый финиш (пирамида)
Наполнители для галтовки. Описание: Наполнитель индустриальный, для цветных металлов. Как правило данный наполнитель, считает..
724.95 грн
Наполнитель для галтовки PYRAMID PL-M - 10 x 10 пластик красный пирамида
Наполнители для галтовки. Описание: Наполнитель, для мокрых полировальных режимов. Применяется в промышленных галтовочных сис..
676.62 грн
Наполнитель для галтовки TETRAHEDRON PL-F ACT 25x40 пластик призма (скошенная) грубый (зелёный)
Наполнители для галтовки. Описание: Наполнитель индустриальный, для цветных металлов призма (скошенная). Как правило данный н..
579.96 грн
Наполнитель для галтовки CONE PL-L - 20х20 пластик конус белый - тонкий
Наполнители для галтовки. Описание: Наполнитель индустриальный, для цветных металлов. применяется для тонкой полировки. Отлич..
483.30 грн
Наполнитель для галтовки CONE RKP - 20х20 пластик конус желтый - финиш
Наполнители для галтовки. Описание: Наполнитель индустриальный, для цветных металлов. Как правило данный наполнитель, считает..
579.96 грн
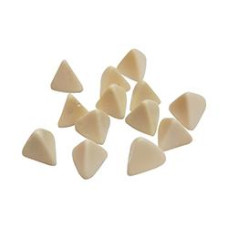
Наполнитель для галтовки TETRAHEDRON PL - 10х10 ( 1500 GRIT) пластик белый тетраэдр - финиш
Наполнители для галтовки. Наполнитель для галтовки TETRAHEDRON PL 10x10 (1 500 GRIT) пластик белый - тетраэдр - финиш Описани..
628.29 грн
Наполнитель для галтовки CONE RKP - 10х10 пластик конус желтый - финиш
Наполнители для галтовки. Описание: Наполнитель индустриальный, для цветных металлов. Как правило данный наполнитель, считает..
773.28 грн
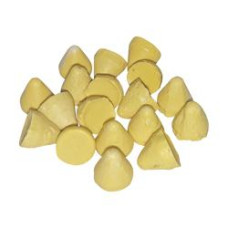
Наполнитель для галтовки CONE PL - 10х10 ( 1 500 GRIT) пластик белый конус - финиш
Зернистость – 1500 GRIT Плотность - 1.6 г/см3 Линейный размер-10х10 (конус). Цвет - белый. Форма - конус. Концентрация абрази..
676.62 грн
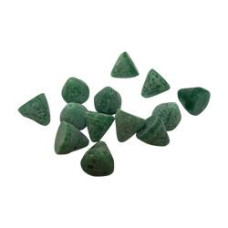
Наполнитель для галтовки CONE PL - F - 10 х10 пластик зеленый грубый (конус)
Наполнители для галтовки. Описание: Наполнитель индустриальный, для цветных металлов. Как правило данный наполнитель, считает..
579.96 грн
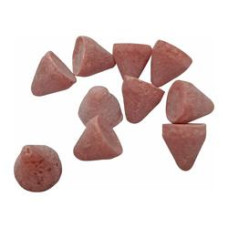
Наполнитель для галтовки CONE PL-M 10x10 пластик красный конус (средней абразивности)
Плотность - 1,6 г/см3 Линейный размер-10х10 мм. Цвет - красный Форма - конус. Концентрация абразива - 25 % Полимерная связка...
579.96 грн
Наполнитель для галтовки CONE PL-M - 20х20 пластик красный пуля- средний (конус)
Наполнители для галтовки. Описание: Наполнитель индустриальный, для цветных металлов. применяется для средней полировки. Отли..
579.96 грн
Наполнитель для галтовки OTEC ZFP 3/3 пластик цилиндр белый (сухая полировка)
Наполнители для галтовки. Наполнитель для галтовки OTEC ZFP 3/3 пластик цилиндр белый. Описание: Серия FP - не является абраз..
869.94 грн
Наполнитель для галтовки пластик пирамида зеленая 6 мм 47.80111
Наполнители для галтовки. Наполнитель для галтовки пластик пирамида зеленая 6 мм 47.80111 Описание: Применяется для шлифовки ..
1256.58 грн
Наполнитель для галтовки OTEC PT 12 пластик пирамида красная (грубая шлифовка)
Материал - пластик. Форма - пирамида. Размер - 12*12 мм. Упаковка - 1 кг/25 кг. Результат: Ra = 0.10,..
1498.23 грн
Пластиковые галтовочные наполнители являются одним из видов галтовочных абразивных тел и служат для шлифовки и полировки изделий из цветных, мягких материалов. Подразделяются не только по форме и размерам, но и по своим абразивным свойствам (плотности). Для удобства различения наполнителя разной плотности они окрашиваются в разные цвета. Ниже приведен ряд цветов в порядке увеличения абразивных свойств:
- прозрачный ......1,55 г/см3;
- белый ................. 1,70 г/см3;
- голубой ...............1,74 г/см3;
- бордовый ............1,79 г/см3;
- зелёный .............. 1,81 г/см3;
- жёлтый .................1,85 г/см3.