-
 Ⅱ
-

-

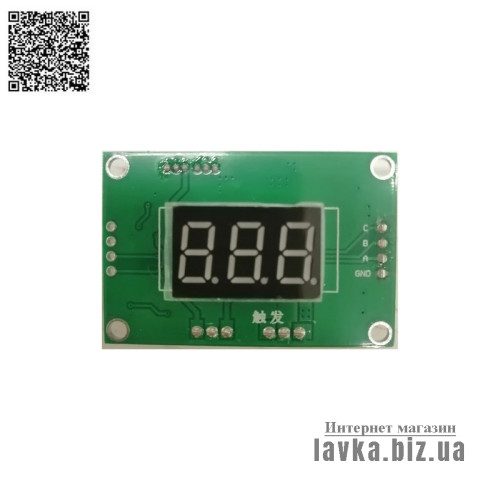
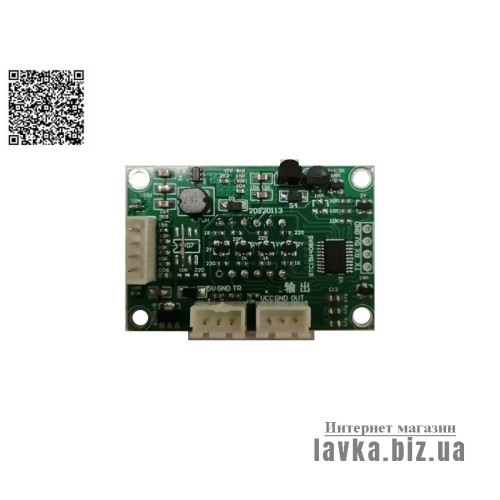
Модифицированная на основе оригинальной печатной платы, она оснащена схемой повышения и заменена на трехзначный цифровой ламповый дисплей. Диапазон регулировки времени составляет 1-50 мс (миллисекунды), а задержка триггера - 0-5. секунд (0–50, единица измерения 0,1 секунды). Параметры настройки энкодера, диапазон напряжения питания 3,3-12,6 В, подходящий диапазон напряжения 5-12 В.
Интерфейс цифровой трубки и методы настройки следующие:
1. Нажмите переключатель кодера, чтобы изменить меню и установить ширину импульса (время точечной сварки) и время задержки.
В меню настройки ширины импульса (времени точечной сварки) отображается HXX, H означает высокий уровень импульса, диапазон значений XX составляет 1–50, единица миллисекунды (мс), означает, что ширина импульса высокого уровня составляет 1–50 миллисекунд, кодирование в этом режиме Значение увеличивается на 1, когда устройство вращается по часовой стрелке, и уменьшается на 1, когда оно вращается против часовой стрелки.
В меню настройки задержки отображается dXX, значение составляет 0-50, а регулировка представляет собой время задержки от запуска до выдачи импульса высокого уровня, единица измерения составляет 0,1 секунды, то есть, как долго ждать после запуска перед началом точечной сварки. В этом режиме значение энкодера увеличивается на 1 при вращении по часовой стрелке и уменьшается на 1 при вращении против часовой стрелки. Задержка запуска в основном используется для автоматического запуска.Задержка для автоматического запуска обычно должна составлять более 2,5 секунд, то есть значение должно быть больше 25. При использовании независимых методов срабатывания переключателей, таких как ножные переключатели и бесконтактные переключатели, время задержки обычно устанавливается на 0 или 1, то есть без задержки или с задержкой 0,1 секунды. Рекомендуется установить 1, поскольку задержка составляет 0,1 секунды. может устранить дрожание триггерного переключателя.
После настройки времени точечной сварки и параметров времени задержки триггера нажмите и удерживайте среднюю кнопку энкодера более 2 секунд, пока цифровая трубка не погаснет, указывая на то, что установленные параметры успешно запомнены.Последние установленные параметры будут переданы напрямую. до следующего включения машины.
2. Плата управления имеет собственную схему повышения напряжения, которая может увеличить входное напряжение до 12,6 В. Схема повышения предназначена для облегчения использования 2 или 3 цепочек суперконденсаторов для прямого питания, что устраняет необходимость в источнике питания. Напряжение 2 или 3 струн невысокое.Если напряжение не повышено, управляющему напряжению трудно полностью включить МОП-трубку, поэтому необходимо повысить напряжение. Теоретически, повышающая схема с напряжением источника питания 3–12,6 В может нормально повышать напряжение. Однако, если напряжение источника питания слишком низкое, яркость цифровой трубки будет низкой, поэтому подходящий диапазон напряжения источника питания платы управления составляет 5-12 В.
3. Импульсный выход высокого уровня будет возникать только при срабатывании в режиме меню настройки ширины импульса (времени точечной сварки) и не будет выводиться при срабатывании в настройке режима задержки, чтобы избежать ложного срабатывания при настройке параметров.
4. Интерфейс ввода и вывода панели управления. Входные и выходные интерфейсы сделанной мной платы управления: GND, VCC, TR, 5V, OUT. GND — заземляющий провод, включая входной заземляющий провод и выходной заземляющий провод; VCC — вход источника питания платы управления, для которого требуется постоянный ток, подходящий диапазон напряжения 5–12 В; TR — клемма триггера точечной сварки, который срабатывает при высоком уровне.При использовании режима автоматического триггера клемма TR подключается к полюсу D трубки MOS.Когда два ручки для точечной сварки не контактируют с никелевым листом одновременно, TR имеет низкий уровень и не срабатывает. Когда два ручки для точечной сварки одновременно касаются никелевого листа, полюс D МОП-трубки становится высоким уровнем, запускает точечную сварку после задержки времени d; 5 В - это выход, а внешнее питание 5 В Порт питания настроен на подачу внешнего питания при использовании плат дистанционного управления, бесконтактных переключателей и других устройств в качестве триггерных переключателей. Обычно я устанавливаю отдельную розетку 3P (5 В, GND, TR) в качестве триггерной клеммы. При использовании автоматического триггера вы используете только необходимо подключить клеммный провод TR к полюсу D трубки МОП. При использовании двухпроводного механического переключателя необходимо использовать два клеммных провода, 5 В и TR. При использовании электронного переключателя, такого как плата дистанционного управления, три нужны клеммные провода. Плата управления, которую я сейчас делаю, имеет два типа клемм: одна — 2P+3P+2P, функции: VCC+GND, 5V+GND+TR, GND+OUT (порядок зависит от фактической маркировки на плате) , а другой — первый — режим 3P+3P, функции — 5V+GND+TR, VCC+GND+OUT (порядок также основан на фактической маркировке на печатной плате).
5. На что следует обратить внимание. Входное напряжение платы управления не может быть выше 15 В. Если оно выше, это приведет к повреждению схемы стабилизации напряжения и схемы повышения напряжения на плате. Выходная клемма OUT представляет собой режим выхода тотемного полюса. Выход не может быть заземлен или подключен на высокий уровень по ошибке, иначе выходная часть будет повреждена. При использовании автоматического запуска задержку запуска рекомендуется составлять более 2,5 секунды.После точечной сварки иглу для точечной сварки следует отвести от никелевого листа, в противном случае точечная сварка будет продолжена с интервалами времени задержки.
6. Заявление имеет значение. Для аппаратов точечной сварки, в которых используются методы накопления энергии, такие как конденсаторы и силовые батареи, время точечной сварки обычно не превышает 20 мс, а для аппаратов, изготовленных из суперконденсаторов, обычно достаточно 10–15 мс. Судя по результатам производства большинства друзей, основным фактором, влияющим на эффект точечной сварки, является то, что внутреннее сопротивление цепи слишком велико. Поэтому при изготовлении аппарата для точечной сварки следует использовать суперконденсаторы или силовые батареи с меньшим внутренним сопротивлением ( если внутреннее сопротивление велико, многократное параллельное соединение для уменьшения внутреннего сопротивления), старайтесь не использовать в схеме разъемы (особенно быстродействующие), не говоря уже о железных разъемах, прокладках, проводах и выводах игл для точечной сварки, они должны быть короткими и толстыми. (рекомендуется медный провод, сечением более 25 квадратных метров). Обратите внимание, что если эффект точечной сварки плохой, не увеличивайте время точечной сварки, чтобы компенсировать это. Чрезмерное время точечной сварки может легко повредить трубку МОП. Максимальное время точечной сварки на панели управления Pistachio составляет 25,5 мс, что составляет достаточно. Я ограничу диапазон. Расширение до 50 мс отвечает предпочтениям лишь небольшого числа людей. Установка слишком большого времени вредна, но бесполезна. Пожалуйста, поймите.
Для МОП-трубок переключателя необходимо несколько параллельных соединений.Многочисленные параллельные соединения могут уменьшить внутреннее сопротивление проводимости МОП-трубок и разделить пусковой ток. Часто используемые МОП-мосты показаны в таблице ниже. Вы можете выбрать другие модели, сверяясь с параметрами. Принцип выбора - низкое сопротивление включения и большой ток включения. Не выбирайте модель со слишком высоким выдерживаемым напряжением, потому что высокое выдерживаемое напряжение должно иметь высокое сопротивление включения. Не пытайтесь использовать эту плату для управления механическим реле, чтобы сделать аппарат для точечной сварки. У вас это не получится, потому что механическому реле трудно управлять на миллисекундном уровне. Даже если оно может сработать, точность времени очень велика. низкий, и его контакты не могут выдержать такой большой ток точечной сварки., точечная сварка будет удалена всего за несколько ударов электрическим током.
Плата управления конденсаторным сварочным аппаратом с энкодером
- Производитель: уточняйте
- Категории
- - Точечная сварка сделай сам - diy spot welder
- Модель: 240226073938
- Локация: ТРМ
- Код товара: L-131444
- Наличие: 2
-
386.64 грн
МИНИМАЛЬНОЕ количество для заказа: 1
конденсаторная сварка, конденсаторный точечный сварочный аппарат