-
 Ⅱ
-

-

-

-


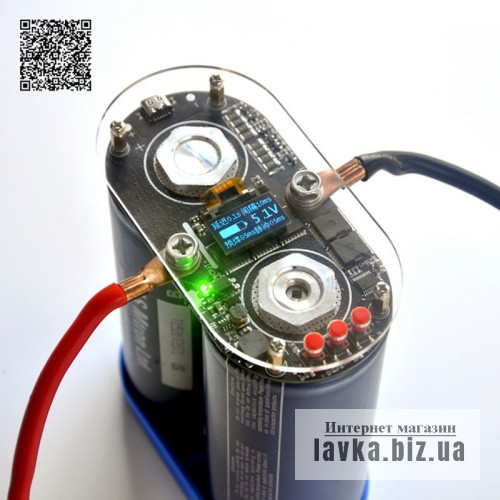
Требования к источнику питания: конденсаторы 2 серии (также дополнительно с конденсаторами)
1. Две цепочки корейских конденсаторов lsuc round 2.7V 3000f суперфарад.
2. Напряжение зарядки конденсатора: 5-5,4 В. Зарядка запрещена. Перенапряжение повредит конденсатор.
Запрещается использовать: импульсный источник питания, трансформатор, зарядное устройство, блок питания, точечный сварочный аппарат.
Плата управления аппарата для точечной сварки K7 использует 5 параллельных MOS-трубок, которые устойчивы к высокому току и не взрывают трубки.
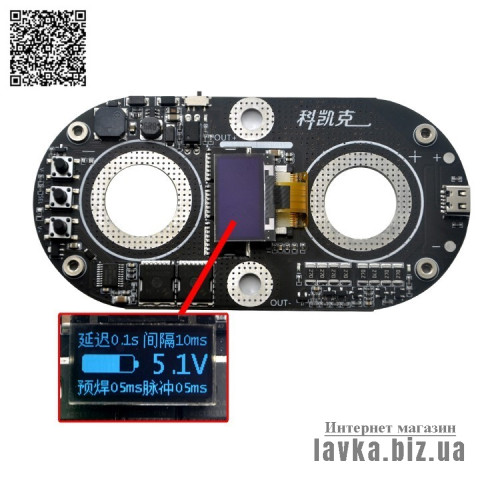
Двойной импульсный выход может установить время предварительной сварки \ время импульса \ время задержки \ время интервала
ЖК-дисплей интуитивно понятен, а настройка параметров проста
Двуязычный дисплей на китайском и английском языках
Точечная сварка основана на принципе сильного тока, локальной быстрой высокой температуры плавление никелевого листа и охлаждение.
Толщина сварки: никелированный лист толщиной 0,05-0,3 мм.
Запрещается точечная сварка листа из чистого никеля, алюминиевого медного наконечника из мономера железа и лития и алюминиевого наконечника с мягкой обмоткой.
Точечная сварка * инструкция по эксплуатации
1. Запуск: переключите переключатель, загорится зеленый индикатор аппарата для точечной сварки, запустится экран дисплея и войдет в состояние запуска.
2. Выключение: непосредственно переключите переключатель, чтобы выключить аппарат для точечной сварки.
3. Установите задержку: во включенном состоянии кратковременно нажмите клавишу SEL, переместите курсор на параметр задержки и кратковременно нажмите
V+/V-., Время задержки можно регулировать.
4. Установите интервал: во включенном состоянии кратковременно нажмите клавишу SEL, переместите курсор на параметр интервала и кратко нажмите
V+/v-, интервал можно настроить.
5. Установите предварительную сварку: при включенном питании кратковременно нажмите клавишу SEL, переместите курсор на опцию предварительной сварки и кратко нажмите
V+/V-. Время предварительной сварки можно отрегулировать.
6. Установите импульс: во включенном состоянии кратковременно нажмите клавишу SEL, переместите курсор на опцию импульса и кратко нажмите
V+/v-, можно отрегулировать время импульса.
7. Установите время выключения по умолчанию: во включенном состоянии нажмите и удерживайте клавишу SEL, чтобы войти в настройки аппарата для точечной сварки,
переместите курсор на параметр времени выключения и кратко нажмите v+/v-, чтобы настроить время выключения. .
8. Установите язык: во включенном состоянии нажмите и удерживайте клавишу SEL, чтобы войти в настройки аппарата для точечной сварки, и переместите курсор. Чтобы выбрать
язык, кратковременно нажмите v+/v-, можно установить китайский или английский язык.
9. Установите зуммер: во включенном состоянии нажмите и удерживайте клавишу SEL, чтобы войти в настройки аппарата для точечной сварки, и переместите свет. Отметьте параметр
зуммера и кратко нажмите v + / v-, вы можете включить и выключить звук зуммера.
1). Задержка: задержка времени срабатывания после контакта сварочной ручки с никелевым листом. Чем больше время, тем первая точка
Чем позже время начала сварки
2). Предварительная сварка: время проводимости трубки МОП для первой точечной сварки. Чем дольше время, тем выше мощность точечной сварки
3). Интервал: интервал между первой и второй точечной сваркой. Чем больше время, вторая точка
Чем позже время начала сварки
4). Импульс: время проводимости трубки МОП для второй точечной сварки. Чем больше время, тем выше мощность точечной сварки.
Примечание: двойной импульс относится к двухточечной сварке, предварительная сварка — это первая точечная сварка, а импульс — вторая точечная сварка
. Недостаточное усилие Сварочная ручка наклонена и подключена
После прикосновения к никелевому листу раздается звуковой сигнал и автоматически запускается точечная сварка. Точечная сварка автоматически завершается после срабатывания.
Не берите ручку для точечной сварки сразу после прикосновения к никелевому листу. Вы не сможете закончить точечную сварку, если возьмете ее в руки.
Инструкции по зарядке точечной сварки
Два метода зарядки (автономный источник питания):
1. Зарядка порта типа C платы управления: напряжение: 5 В, ток: 2 А
2. Прямая положительная и отрицательная зарядка конденсатора: напряжение: 5-5,4 В, ток: 3 -20 А
Примечание: 1 Если вам необходимо зарядить и выполнить точечную сварку, используйте источник питания с высоким током для зарядки положительного и отрицательного электродов конденсатора.
Запрещается выполнять точечную сварку при зарядке с интерфейсом типа C, что может привести к повреждению аппарата для точечной сварки и зарядной головки.
2. Перенапряжение и перегрузка по току запрещены во время зарядки. Пожалуйста, взимайте плату в строгом соответствии с требованиями к параметрам.
3. Во время зарядки переключатель на плате управления должен быть выключен, а после полной зарядки - включен.
4. Зарядное напряжение не должно превышать значение напряжения конденсатора на 5,4 В.
Плата управления конденсаторной контактной сваркой 3000F
- Производитель: уточняйте
- Категории
- - Сварочное оборудование
- - Аппараты для точечной контактной сварки
- - Избранные
- - Точечная сварка сделай сам - diy spot welder
- Модель: DHJ6633К7
- Локация: РЕКС
- Код товара: L-130-896
- Наличие: 3
-
1449.90 грн
МИНИМАЛЬНОЕ количество для заказа: 1
С этим товаром покупают

Суперконденсатор 3000F 2.7 В
Ёмкие суперконденсаторы из Южной Кореи 2,7V 3000FТехнические характеристики:- Напряжение полного заряда 2,7 В;- Емкость:..
1933.20 грн
K7, DHJ6633K7, DHJ6633, модуль точечной сварки DHJ6633, плата управления для точечной сварки 100 А, точечный сварочный аппарат, сварочный аппарат, точечный сварочный аппарат для аккумуляторных батарей, точеный сварочный аппарат своими руками, конструктор точечная сварка, плата сборки точечной сварки, Точечно контактные кондесаторные сварочные аппараты, Конденсаторные точечные сварки для АКБ