-
 Ⅱ
-

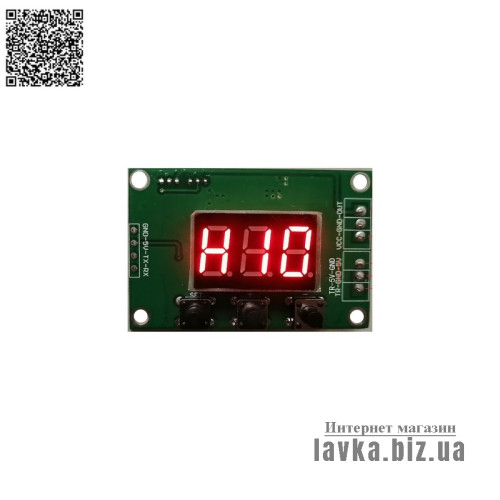
Плата управления временем однокристального суперконденсаторного аппарата для точечной сварки, со встроенной схемой повышения, трехзначным цифровым трубчатым дисплеем, диапазон регулировки времени 1-50 миллисекунд, задержка триггера 0,01-5 секунд, регулировка тремя кнопками, диапазон напряжения 3,3 -12,6 В, подходящий диапазон напряжения 5-12 В. Интерфейс цифровой трубки и методы настройки следующие:
1. Первая кнопка слева под цифровой трубкой — это кнопка установки. Короткое нажатие вызывает меню настройки, чтобы установить время ширины импульса и время задержки запуска.
В меню настройки времени отображается HXX, H представляет высокий уровень импульса, диапазон значений XX составляет 1–50, единица измерения — миллисекунды, что указывает на то, что ширина импульса высокого уровня составляет 1–50 миллисекунд. В этом режиме коротко нажмите кнопку «плюс», значение увеличится на 1. Короткое нажатие кнопки «минус» для уменьшения на 1 и длительное нажатие для непрерывного увеличения или уменьшения.
Меню задержки, отображает X.XX, значение 0,01-5,00, единица измерения — секунды, настройка — время задержки от запуска до выдачи импульса высокого уровня, то есть, как долго ждать после запуска перед точечной сваркой. В этом режиме коротко нажмите кнопку «плюс», чтобы увеличить значение на 0,01, коротко нажмите кнопку «минус», чтобы вычесть 0,01, и нажмите и удерживайте значение, чтобы непрерывно увеличивать или уменьшать значение. Задержка триггера в основном используется для автоматического запуска. Если используются независимые методы запуска переключателя, такие как ножные переключатели и бесконтактные переключатели, как правило, задержка триггера или короткая задержка не требуются. Время задержки обычно устанавливается в пределах 0,1 секунды. Настройка 0,1 секунды. Задержка может Устранить побочный эффект дрожания триггерных переключателей.
После установки времени точечной сварки и времени задержки задержки нажмите и удерживайте кнопку установки более 2 секунд.Цифровая трубка погаснет, указывая на то, что параметры успешно сохранены, и сохраненные параметры будут загружены в следующий раз, когда вы используй это.
2. Плата управления имеет собственную схему повышения напряжения, которая может увеличить входное напряжение до 12,6 В. Схема наддува предназначена в основном для облегчения производства аппаратов точечной сварки на 2 или 3 гирлянды суперконденсаторов, так как напряжение 2 или 3 ниточек невысокое, без наддува управляющее напряжение низкое и его трудно полностью включить МОП-трубка.Также для питания платы управления необходимо использовать источник питания 12В, что увеличивает сложность изготовления. Теоретически, схема повышения напряжения с напряжением питания 3–12,6 В может нормально повышать напряжение. Однако, если напряжение источника питания слишком низкое, яркость цифровой трубки будет низкой. Если напряжение источника питания слишком низкое, яркость цифровой трубки будет низкой. Высокое, оно превысит предельное напряжение регулятора напряжения на плате, поэтому плата управления подходит. Диапазон напряжения составляет 5-12 В.
3. Интерфейс ввода и вывода панели управления. Входные и выходные интерфейсы платы управления представляют собой разъем 2P и разъем 3P.Разъем 2P является триггерным разъемом, а разъем 3P является источником питания и выходом привода.
Разъем триггера имеет маркировку TR и 5V, где TR — это контакт триггера точечной сварки, который представляет собой триггер высокого уровня и может активироваться вручную или автоматически. При использовании методов ручного запуска, таких как ножные переключатели и тактовые переключатели, два провода TR и 5 В подключаются к двум контактам механического переключателя. При использовании режима автоматического запуска клемма TR подключается к полюсу D трубки MOS, а клемма 5 В не подключается. Когда два ручки для точечной сварки не контактируют с никелевым листом одновременно, уровень TR низкий. и не срабатывает.При достижении никелевой стружки полюс D МОП-трубки становится высоким, что приводит к запуску точечной сварки после задержки.
Другой набор 3-контактных разъемов — это клеммы источника питания и выхода привода, отмеченные VCC, GND и OUT. GND — это заземляющий провод, который является входным и выходным заземляющими проводами. VCC — это вход источника питания платы управления, который имеет постоянный ток. Подходящий диапазон напряжения составляет 5–12 В. OUT Это выход привода и сигнал переключения, который управляет MOS. Поскольку ширина импульса высокого уровня сигнала возбуждения очень узкая, выходной сигнал возбуждения невозможно измерить с использованием диапазона напряжения мультиметра, и для его эффективного наблюдения требуется осциллограф.
Некоторые пользователи сети спрашивают о методе подключения драйвера при использовании массива печатных плат MOS.Плата этого типа имеет интерфейс драйвера 3P, отмеченный G, D, S (порядок может быть другим), где G представляет собой затвор MOS. трубная плата, а D представляет собой сток. Пол, S — источник. При использовании в аппарате для точечной сварки МОП-трубки почти всегда относятся к типу N. D подключается к одному из двух контактов для пайки, а S подключается к земле ( отрицательный полюс суперконденсатора).Затем выход привода платы драйвера OUT подключается к электроду G платы МОП-трубки, а S подключается к отрицательному заземляющему проводу суперконденсатора, поэтому линия привода не требует подключения. быть подключен к заземляющему проводу. Если используется автоматический запуск, клемму триггера TR необходимо подключить к полюсу D платы MOS. Если используется ручной запуск, полюс D следует оставить пустым. При использовании этого типа платы МОП-трубки многочисленные S-полюсы МОП-трубки должны быть надежно соединены с отрицательным полюсом суперконденсатора с помощью короткой и толстой медной пластины, чтобы минимизировать сопротивление соединения.
Плата управления конденсаторным сварочным аппаратом на кнопках
- Производитель: уточняйте
- Категории
- - Точечная сварка сделай сам - diy spot welder
- Модель: 240226073938
- Локация: ТРМ
- Код товара: L-131445
- Наличие: 2
-
386.64 грн
МИНИМАЛЬНОЕ количество для заказа: 1
конденсаторная сварка, конденсаторный точечный сварочный аппарат