Молибденовые стали
HSS-стали — особенности, марки, обозначения, расшифровка
Аббревиатурой HSS, составленной из начальных букв английских слов High Speed Steel, обозначается целая группа сталей, относящихся к категории быстрорежущих. Из сталей данного типа изготавливаются фрезы, метчики, плашки для нарезания резьбы. Значительно реже такой материал применяют для производства ножовочных полотен и ножей.
Сплавы категории HSS относятся к высокоуглеродистым сталям, в отдельных марках которых может содержаться значительное количество вольфрама. Твердость инструмента, изготовленного из сталей данного типа, может находиться в интервале 62–64 единицы по шкале HRC.
Быстрорежущая сталь часто используется для производства металлорежущего инструмента – сверл, фрез, метчиков, зенковок, плашек, разверток и пр.
HSS (High Speed Steel) – зарубежные марки быстрорежущей стали. Под этой аббревиатурой могут «прятаться» самые различные сплавы. При этом все они будут относиться к высокоуглеродистым сталям HSS. Хорошо, если производитель изделий указывает химический состав сплава. А если нет?
Поэтому случается, что один инструмент из HSS стоит долго, радует результатами, а другой не соответствует качеству. Почему такое происходит и как правильно подобрать режущий инструмент из быстрореза для обработки различных материалов?
Давайте попробуем разобраться в этих вопросах, а также в разновидностях быстрорежущей стали, ее свойствах и отечественных аналогах.
Общие характеристики HSS сталей
Горячая твердость при нагреве до 500-600° C.
Быстрорежущие стали сохраняют высокую твердость даже при сильном нагреве режущей кромки, вплоть до 600 градусов Цельсия.
Красностойкость до 4 часов.
Эта характеристика стали означает, сколько по времени материал сможет выдержать при высокой температуре, сохраняя достаточную твердость. Хром, кобальт, вольфрам, молибден и ванадий в составе HSS способствуют тому, что режущие кромки выдерживают до 4 часов при разогреве до 600° и даже до 650° C.
Сопротивление разрушению
Быстрорежущие стали стойкие к хрупкому разрушению режущей кромки. Сверла и пр. выдерживают большое усилие резания, высокие подачи и большую глубину резания.
Особенности термообработки HSS стали и методы ее улучшения
Термическая обработка HSS сталей позволяет усовершенствовать структуру материала и соответственно его свойства.
Обычно при производстве изделий из быстрорежущей стали используют следующие методы термической обработки:
Отжиг.
Производство инструмента из HSS связано с прокаткой и ковкой, что влечет повышенную твердость и внутреннее напряжение материала. Отжиг убирает напряжение материала, повышает обрабатываемость сплава и способствует лучшей последующей закалке.
Стандартно отжиг на производствах происходит так – изделия постепенно и равномерно прогревают в печи при температуре от 200-300° C до ~ 850-900° C. При этом повышение температуры до максимальной величины происходит со скоростью 150-200 градусов в час. Передерживать сталь при отжиге нельзя. Затем материал также постепенно охлаждают – сначала снижают температуру в печи до 650°, затем вынимают изделие и оставляют до полного охлаждения в помещении при комнатной температуре.
Чтобы концентрация углерода в стали не уменьшалась, запекают изделия в закрытых ящиках.
Заводы при изготовлении небольшой партии заготовок используют изотермическую обработку, она требует меньше времени. Изделия кратковременно нагревают до 880-900 градусов Цельсия, затем на 2-3 часа помещают в температуру не более 720-730 градусов. После изделия охлаждают в печи сначала до температуры ≤ 400-450°C, а после остужают на открытом воздухе.
После отжига изделий из HSS требуются механическая обработка и завершающие этапы термообработки: закалка и отпуск.
Закалка
Закаливание быстрорежущей стали осуществляется при температуре 1300° C и выше. Закалка нужна для придания материалу красностойкости. Однако нельзя превышать температурный предел во избежание оплавления и зернистости материала.
Отпуск
Во время закалки происходит так называемый отпуск. Материал многократно охлаждается до температуры 550-560 градусов. Отпуск проходит интервалами, с промежутком в 1 час. Во время отпуска и закалки аустенит переходит в мартенсит. Когда материал остывает до 100-200°C, возникает мартенсит. Дополнительный плюс – уходит внутреннее напряжение после закалки.
Для экономии времени на производствах чаще всего выполняют ускоренный отпуск HSS стали при повышенных температурах.
Методы улучшения характеристик инструмента из быстрорежущих сталей
Чтобы сверла, зенковки и прочие режущие изделия стали более твердыми, стойкими к ржавчине и износу, их дополнительно обрабатывают, используя методы химико-термической обработки. При нагревании изделий в определенной жидкой или газовой среде нужные вещества проникают в атомную кристаллическую решетку железа.
Азотирование – поверхность насыщают азотом в газовой среде (80% азота и 20% аммиака либо 100% аммиак). За 10-40 минут при температуре 500-600°C поверхностная оболочка укрепляется.
Цианирование – насыщение цинком поверхности в газовой или жидкой среде. Может проходить при высоких и средних температурах, длится от 5 до 45 минут. Высокотемпературный процесс проходит при t 800-900°C, низкотемпературный при 500-600 градусах. Насыщение поверхности инструмента цинком придает ему отличную стойкость к износу.
Сульфидирование – насыщение изделий серой в течение 2-3 часов. Материал нагревают в серно-азотистых солях при t 550-600°C. Процесс также повышает износостойкость режущих кромок.
Марки, разновидности быстрорежущей стали
По химическому составу быстрорежущие стали разделяются на три основные группы:
С высоким содержанием вольфрама (T)
Молибденовые (M)
Высоколегированные стали
Маркировка HSS сталейВ советской и российской маркировке стали из быстрореза обозначаются русскими буквами, где «Р» «rapid steel» — быстрая сталь (при этом цифра после «Р» обозначает процент содержания вольфрама, а сама буква «В» не указывается). После буквы Р следуют буквы М (молибден), Ф (ванадий) и/или К (кобальт) с цифрой, которая обозначает % содержания молибдена, ванадия и кобальта. Например, популярная сталь Р6М5 «говорит» о том, что в сплаве есть 6% вольфрама и 5% молибдена. Содержание углерода, хрома и других элементов в маркировке обычно не указывают.
Вольфрамовые стали.
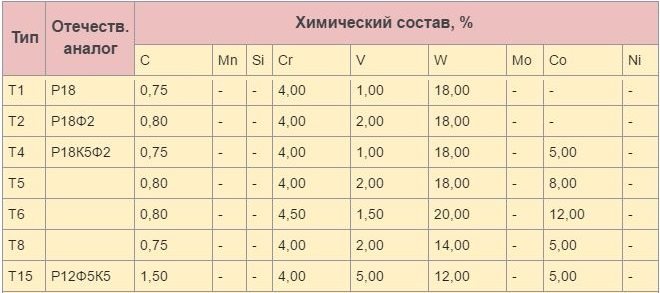
Вольфрам – достаточно дорогой и редкий минерал, поэтому сегодня трудно встретить изделия из стали с высоким содержанием W. Чаще всего применяется марка T1 (российский аналог Р18) и T15 (Р12Ф5К5).
Использование вольфрамовых сталей:
Марка HSS-Co5, Р9 из-за небольшого % вольфрама в сплаве применяется в режущем инструменте простой формы, с минимальной площадью шлифовки. Твердость материала 62-64 HRC. Из стали Р9 выпускают резцы, фрезы, зенкеры. Сплав стойкий к нагреву режущей кромки. Относится к сталям нормальной производительности.
"Согласно ГОСТ 19265–73 сталь Р9 должна содержать (масс. %): углерода 0,85–0,95, хрома 3,80–4,40, вольфрама 8,50–9,50, ванадия 2,30–2,70, кобальта < 0,50, молибдена < 1,0".
По своим характеристикам сталь HSS-Co5% стоит между Р6М5К5 и Р9 (но ближе к Р9), поэтому ее часто рекомендуют как замену Р9.
Марка Т1, HSS-E Co8, Р18 содержит уже 18% вольфрама, поэтому из нее производят фасонные и другие сложные инструменты, например для резьбонарезания, «горячего формования» под давлением. Твердость материала 66-68 HRC. Такой инструмент отличается высокой стойкостью к износу. Относится к сталям нормальной производительности.
"Согласно ГОСТ 19265–73 сталь Р18 должна содержать (масс. %): углерода 0,73–0,83, хрома 3,80–4,40, вольфрама 17,00–18,50, ванадия 1,00–1,40, кобальта < 0,50, молибдена < 1,0".
Марка HSS-E Co8 содержит кобальт 8% и расположена между Р6М5К5 и Р18 (но ближе к Р18), обычно рекомендуется как замена Р18.
T15, Р12Ф5К5 – инструмент не только износостойкий, но и выдерживает сильный нагрев режущей кромки. Твердость материала 66-67 HRC.
В иностранной маркировке обычные быстрорежущие стали обозначаются аббревиатурой HSS, кобальтовые – HSS-E, HSS-Co. Что касается «маркировки» Super HSS – то не стоит обращать на нее внимание, это обычный маркетинговый ход.
Молибденовые стали
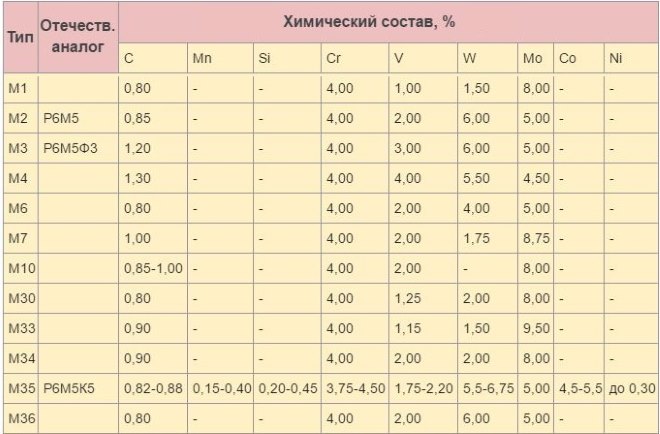
Эта группа сталей уже более распространенная, в сплавах также встречается вольфрам и кобальт. Присутствие большого % ванадия и углерода делает материал стойким к абразивному износу. Если к инструменту предъявляются высокие требования по твердости при высоких температурах, молибденовые стали должны быть марок M41 и выше. А это уже высоколегированная группа.
Сплавы с молибденом после термообработки могут использоваться в изделиях для холодных условий, при этом они обладают отличной ударной вязкостью.
Использование молибденовых сталей:
Р6М5, М2, HSS, HSS-G – один из самых популярных сплавов, для инструмента широкого назначения, оптимально подходит для резьбонарезного инструмента, для ударных нагрузок. Отличная красностойкость, износоустойчивость режущих кромок, стойкость на удар, отсутствие биения у сверл. Инструмент отлично держит заточку, но имеет склонность к обезуглероживанию. Буква G в маркировке обозначает, что режущие кромки отшлифованы с помощью CBN (кубический нитрид бора). Шлифовка более предпочтительна, чем прокатка.
Марка Р6М5 подходит для обработки цветных сплавов, чугунов, углеродистых и легированных сталей, а также ряда теплостойких и коррозионно-устойчивых сталей.
"Согласно ГОСТ 19265–73 сталь Р6М5 должна содержать (масс. %): углерода 0,82–0,90, хрома 3,80–4,40, вольфрама 5,50–6,50, ванадия 1,70–2,10, кобальта < 0,50, молибдена 4,80–5,30".
Р9М4, Р6М3 относятся к вольфрамомолибденовым сталям, рекомендуются для черновой обработки, изготовления долбяков, фрез, шеверов.
Р6М5Ф3, М3, – марка инструментальной стали с ванадием 3%. Склонна к обезуглероживанию, при этом с хорошей вязкостью, износостойкостью, хорошо поддается шлифовке. Используется для чистовых и получистовых операций по нелегированным и легированным сталям.
"Согласно ГОСТ 19265–73 сталь Р6М5Ф3 должна содержать (масс. %): углерода 0,95–1,05, хрома 3,80–4,30, вольфрама 5,70–6,70, ванадия 2,30–2,70, кобальта < 0,50, молибдена 4,80–5,30".
Р6М5К5, М35, HSS-E, HSS-Co – марка стали благодаря содержанию кобальта 5% более красностойкая, но при этом не так устойчива на удар. Подходит для обработки сложных материалов, особенно вязких, высокопрочных нержавеющих и жаропрочных сталей и сплавов в условиях сильного нагрева режущих кромок.
Кромки легко шлифуются, сплав стойкий к высоким температурам и механическому износу. Твердость материала 63-67 HRC.
"Согласно ГОСТ 19265–73 сталь Р6М5К5 должна содержать (масс. %): углерода 0,84–0,92, хрома 3,80–4,30, вольфрама 5,70–6,70, ванадия 1,70–2,10, кобальта 4,70–5,20, молибдена 4,80–5,30".
Высоколегированные стали
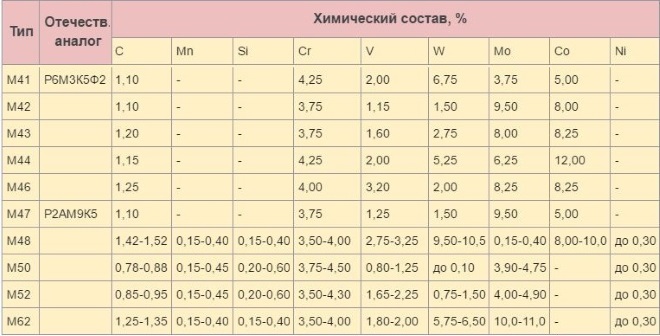
Легирующим компонентом в этой группе материалов выступает молибден. В различном количестве добавляются: кобальт, ванадий, углерод и тд.
Р9К5, Р9К10 – сплавы с содержанием кобальта 5% и 10%. Инструмент из этой стали подходит для точения «трудных» сталей и сплавов, коррозийно-стойких и жаропрочных. Можно использовать прерывистое точение, допустима вибрация и малое использование СОЖ.
Р9Ф5, Р14Ф4 – сплавы с ванадием 5% и 4%. Инструмент из этих марок подходит для чистовой обработки, также для труднообрабатываемых материалов при снятии стружки на небольшую глубину.
М42, HSS-Co 8% − аналог Р18.
9ХС Легированная инструментальная сталь (замена ХВГ, ХВСГ). Химический состав: 0,9% углерода, до 1,5% хрома (Х) и кремния (С). Массово используется при производстве метчиков, плашек, фрез, сверл и пр. Обладает повышенной стойкостью к износу, ударам, отличной упругостью, сопротивлению на изгиб и кручение. Их плюсов марки 9ХС отмечаются также равномерное распределение карбидов по сечению, устойчивость заготовок к трещинам, повышенная твердость после обжига, отличная теплостойкость после закалки. Тем не менее эту марку инструментальной стали рекомендуется использовать для обработки холодных поверхностей.
Другие обозначения HSS сталей, которые также встречаются в маркировке изделий:
HSS-E VAP – инструмент по нержавеющей стали V2A и V4A. При производстве инструмента «выпаривается» оксидный слой. Данная маркировка обозначает, что СОЖ лучше сцепляется с режущими кромками, меньше налипает стружка, все это повышает стойкость инструмента и гарантирует высокое качество обработки.
HSS 4241 – инструмент по дереву, ПВХ и алюминию.
HSS-E-PM – инструментальная сталь высокой производительности, произведена с помощью порошковой металлургии. Сплав при этом однородной структуры, придает стойкость инструменту и режущей кромке. Инструмент подходит для обработки титана, его сплавов и других прочных и труднообрабатываемых материалов. Обычно дополнительно наносится покрытие AlTiN.
HSS-R − инструмент повышенной прочности.
Выводы: Лучше отдавать предпочтение тем производителям, кто указывает не только маркировку инструментальной стали, но и ее химический состав, процентное содержание компонентов. Так вы будете знать, каких свойств ожидать от инструмента.
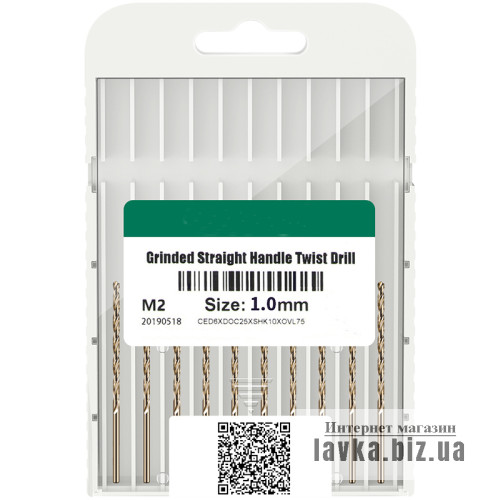
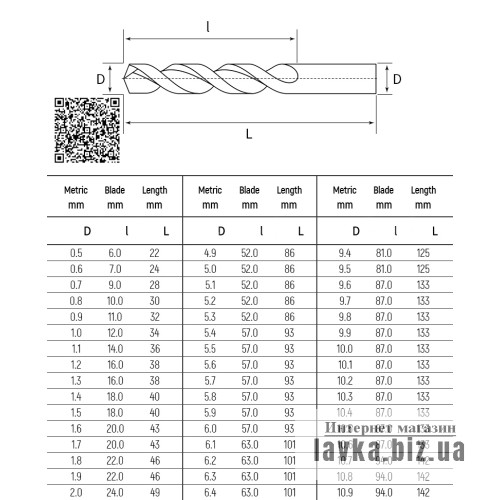
Сверло 1,0 мм DIN338
Сверло по металлу диаметром 1,0 мм DIN338 изготовлено из быстрорежущей инструментальной стали. Применяется при сверлении черных металлов, чугуна, цветных металлов и их сплавов.
Преимущества:
Обеспечивает быстрый отвод стружки и высокоскоростной режим резания материала
Можно использовать для сверления отверстий большого диаметра без центровки и вспомогательных отверстий
Высокие показатели износостойкости и жаропрочности
Исключено проскальзывание инструмента при работе, закусывание режущей кромки
Это высококачественный металлорежущий и слесарно-столярный инструмент, изготовленный на национальных и европейских заводах в соответствии с техническими требованиями ГОСТ, ТУ, DIN.
Возможна поставка сверл других размеров
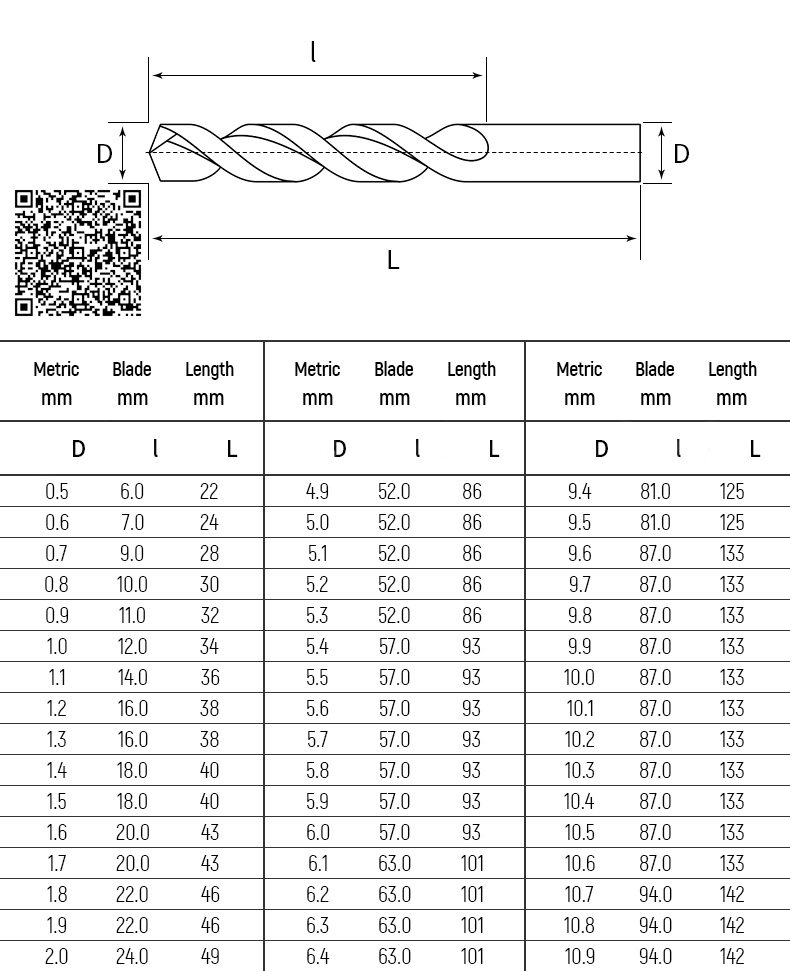
Ссылка на товар: " Сверло по металлу 1,0 мм DIN338 (DB-3381.0 ALLOID)" - https://goo-gl.su/PiZVcrI
| Вид хвостовика сверла | |
| Вид хвостовика сверла | Цилиндрический хвостовик (это самая распространенная форма хвостовика, пригодная для фиксации в патр |
| Угол заточки сверла | |
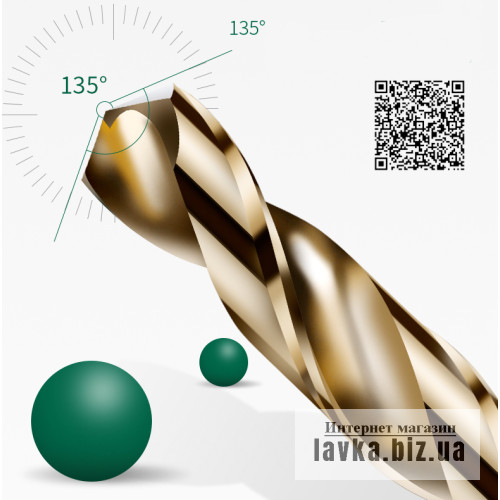
| Углы при вершине сверла ( градусы - °)/(материал) | 135° (твердая бронза и латунь) |
| Формы заточки сверл | |
| Форма заточки сверла/приминение | Одинарная (нормальная) / Сверление d =0,25-12 мм в стали , стальном литье , чугуне |
Сверло по металлу 1,0 мм DIN338 (DB-3381.0 ALLOID)
- Производитель: уточняйте
- Категории
- - Оборудование, станки и инструменты
- - Сверла для всех материалов
- Модель: DIN338/1.0
- Локация:
- Код товара: L-104-009
- Наличие: 999
Марка стали HSS M2 / аналог Р6М5
Угол заточки 135 градусов
-
7.25 грн
-
Цены по количеству
Количество Цена 1–999 шт. 7.25 грн 1000+ шт. 4.50 грн
сверло, сверла, сверла по металлу, сверло по металлу 1, 0 мм DIN338, DB-3381.0 ALLOID
Недавно просмотренные товары
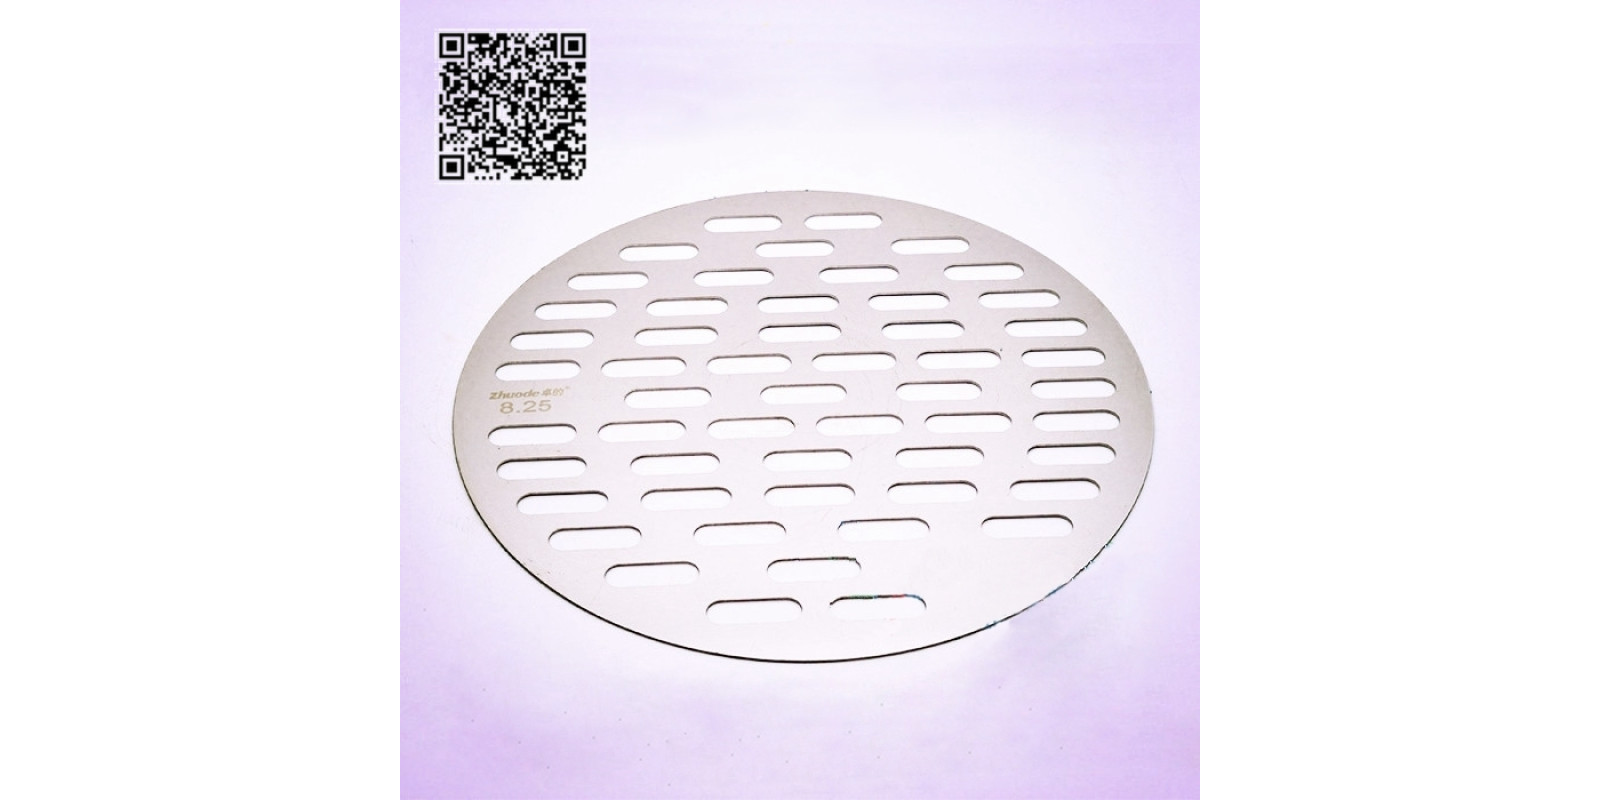
Сито продолговатой формы - Ø200*3.75 мм
Сито для отбора продолговатых форм Ø 200 мм Пластины из нержавеющей стали с ячейками продолговатой формы.Размеры ячеек с..
386.64 грн
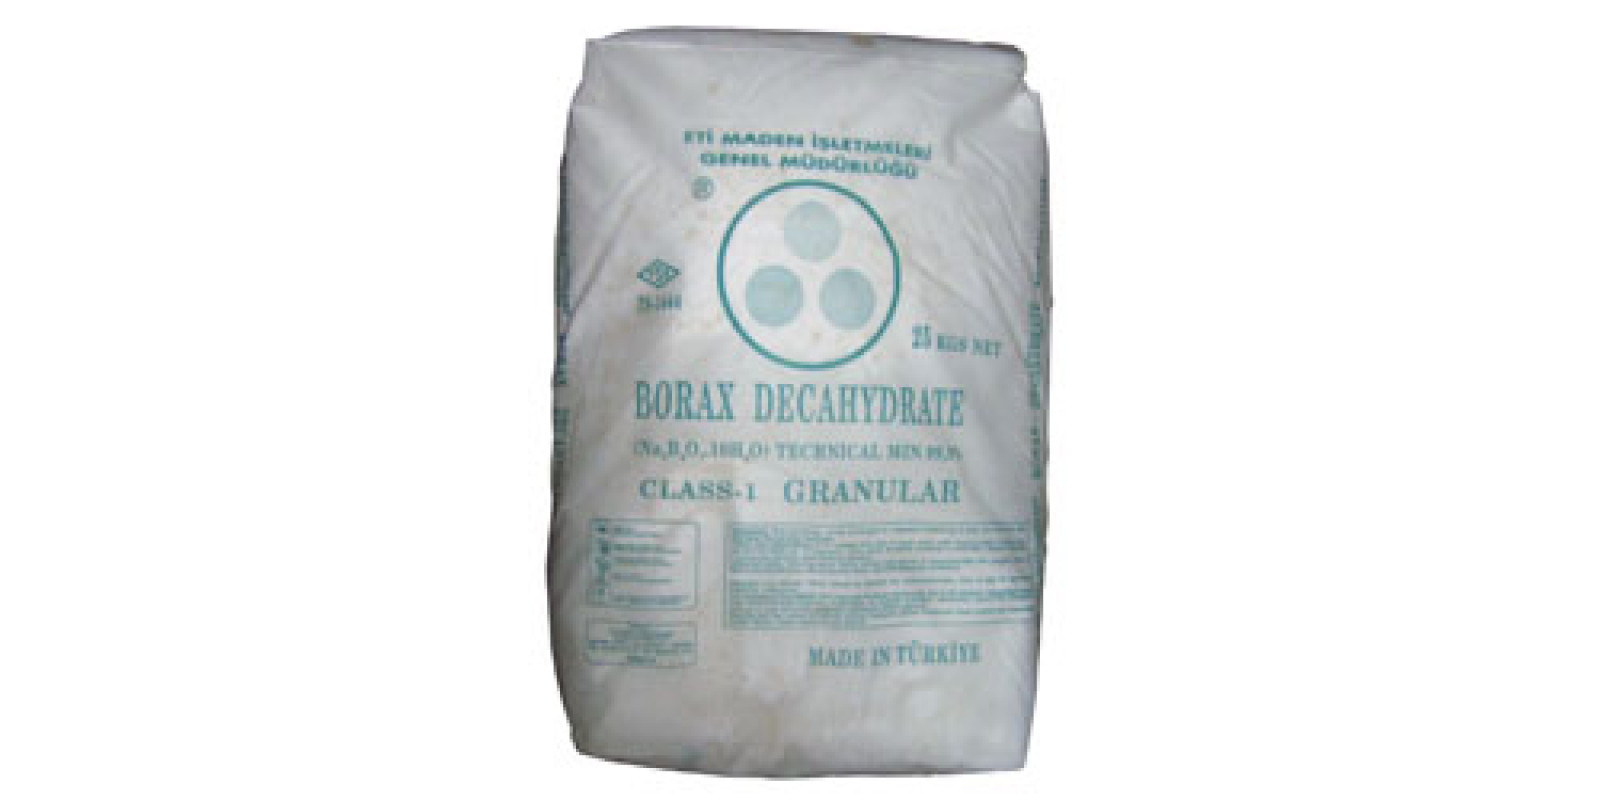
Бура (натрий тетраборнокисл.) упак. 25кг
Применяется как флюс при пайке и плавке металлов. Технические характеристики: Упаковка - 25 кг. Дополнительно: Внешний вид уп..
2184.53 грн
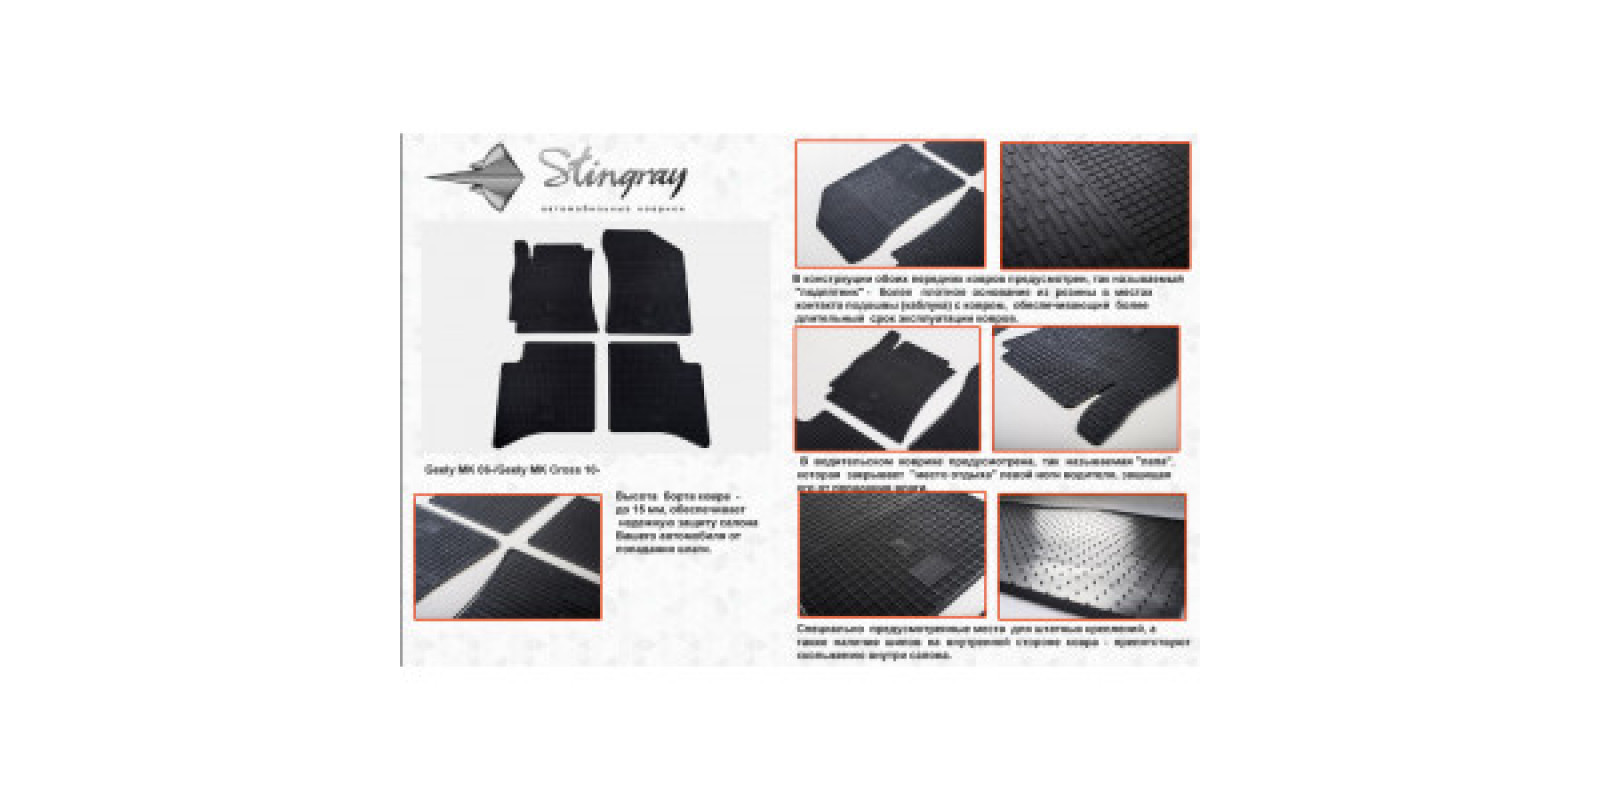
Коврики в салон Geely MK Cross 2010- резиновые - Stingray
Коврики Джили МК2 - МК Крос 2010- резиновые в салон. Комплектность - 4 штуки. Материал - премиум - без запаха. Цвет - черный ..
1111.59 грн