Переглянуто сьогодні: 0

Лазерні зварювальні апарати
Лазерне зварювання
Точність є ключовою перевагою лазерної сварки. Можливість точного контролю таких параметрів, як вихідна потужність, розмір зварного шва, глибина, швидкість і шлях лазерного променя по поверхні металу призводить до високоточних і контрольованих зварних швів.
Лазерна сварка використовується для роботи з різними видами матеріалів:
виробництво виробів із кольорових металів,
робота з різними видами нержавіючих сталей,
зварювання пластику та пластикових деталей,
робота з чавунними заготовками,
зварювання алюмінієвих деталей та виробів з титану та багато інших.
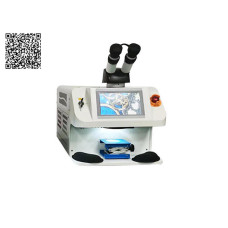
Волоконне прецизійне лазерне точкове зварювання
Тип лазера: Nd.YAG Частота імпульсу (Гц): ≤ 15 Потужність лазера: 200 Вт Довжина лазерної хвилі: 1064 нм Лазерне джерело живл..
135324.00 грн
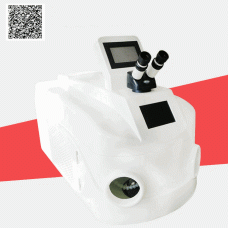
Портативний лазерний зварювальний апарат
Завдяки багаторічному досвіду роботи в галузі лазерів, компанія розробила новий лазерний зварювальний апарат: компактний, над..
409210.11 грн
Апарати ручного лазерного зварювання з оптоволоконними лазерними випромінювачами — найновіша технологія в галузі зварювальних технологій, що прийшла на зміну аргонодуговому зварюванню. Використовуються для зварювання таких металів, як нержавіюча сталь, залізо, алюміній та інші метали. Характеризуються великою глибиною зварювання, міцністю зварних швів, підходять для сварки будь-якої складності.
Установки для лазерної сварки генерують випромінювання в імпульсному та безперервному режимах. Технологія включає точкове і шовне зварне з'єднання. Для шовного використовується безперервний режим генерації або з перекриттям імпульсний, для точкового - тільки імпульсний. Точковий метод дає мінімальні деформації і використовується для з'єднання виробів невеликої товщини. При шовному зварюванні відбувається формування глибокого зварювального каналу. Метод має високу ефективність при обробці сталей, титану, меду та алюмінію. Промінь високою щільністю руйнує поверхневі оксидні плівки та перешкоджає утворенню нових та не вимагає застосування захисних інертних газів. Зварювання елементів невеликої товщини проводиться з розфокусуванням променя, що дозволяє виключити наскрізне пропалювання виробу. Для отримання міцного шва апарату лазерної сварки необхідне оснащення джерелом достатньої випромінювання потужності.