
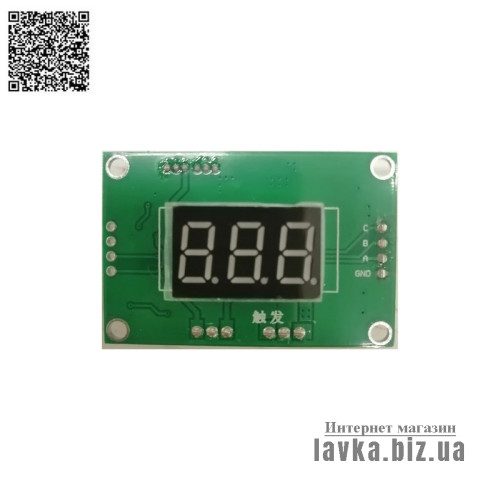
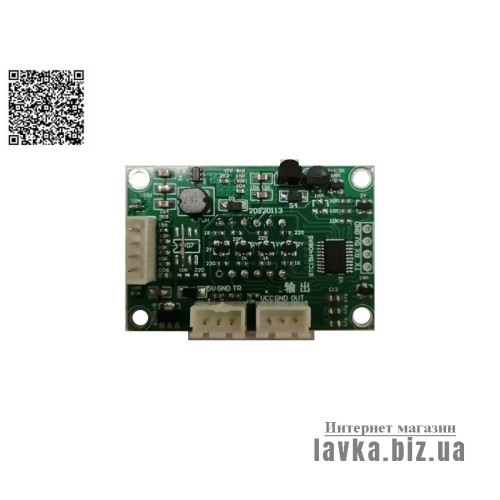
Модифікована на основі оригінальної друкованої плати, вона оснащена схемою підвищення та замінена на тризначний цифровий ламповий дисплей. Діапазон регулювання часу становить 1-50 мс (мілісекунди), а затримка тригера – 0-5. секунд (0–50, одиниця виміру 0,1 секунди). Параметри налаштування енкодера, діапазон напруги живлення 3,3-12,6 В, відповідний діапазон напруги 5-12 В.
Інтерфейс цифрової трубки та методи налаштування такі:
1. Натисніть перемикач кодера, щоб змінити меню та встановити ширину імпульсу (час точкового зварювання) та час затримки.
У меню налаштування ширини імпульсу (часу точкового зварювання) відображається HXX, H означає високий рівень імпульсу, діапазон значень XX становить 1-50, одиниця мілісекунди (мс), означає, що ширина імпульсу високого рівня становить 1-50 мілісекунд, кодування в цьому режимі Значення збільшується на 1, коли пристрій обертається за годинниковою стрілкою, і зменшується на 1, коли обертається проти годинникової стрілки.
У меню налаштування затримки відображається dXX, значення становить 0-50, а регулювання є час затримки від запуску до видачі імпульсу високого рівня, одиниця виміру становить 0,1 секунди, тобто, як довго чекати після запуску перед початком точкового зварювання. У цьому режимі значення енкодера збільшується на 1 при обертанні за годинниковою стрілкою та зменшується на 1 при обертанні проти годинникової стрілки. Затримка запуску в основному використовується для автоматичного запуску.Затримка для автоматичного запуску зазвичай повинна становити більше 2,5 секунд, тобто значення має бути більше 25. При використанні незалежних методів спрацьовування перемикачів, таких як ножні перемикачі та безконтактні перемикачі, час затримки зазвичай встановлюється на 0 або 1, тобто без затримки або із затримкою 0,1 секунди. Рекомендується встановити 1, оскільки затримка становить 0,1 секунд. може усунути тремтіння тригерного перемикача.
Після налаштування часу точкового зварювання та параметрів часу затримки тригера натисніть і утримуйте середню кнопку енкодера більше 2 секунд, доки цифрова трубка не згасне, вказуючи на те, що встановлені параметри успішно запам'ятовуються. Останні встановлені параметри будуть передані безпосередньо. до наступного вмикання машини.
2. Плата управління має власну схему підвищення напруги, яка може збільшити вхідну напругу до 12,6 В. Схема підвищення призначена для полегшення використання 2 або 3 ланцюжків суперконденсаторів для прямого живлення, що усуває потребу в джерелі живлення. Напруга 2 або 3 струн невисока. Якщо напруга не підвищена, керуючій напрузі важко повністю включити МОП-трубку, тому необхідно підвищити напругу. Теоретично, підвищуюча схема з напругою джерела живлення 3-12,6 може нормально підвищувати напругу. Однак, якщо напруга джерела живлення надто низька, яскравість цифрової трубки буде низькою, тому відповідний діапазон напруги джерела живлення плати управління становить 5-12 В.
3. Імпульсний вихід високого рівня виникатиме лише при спрацьовуванні в режимі меню налаштування ширини імпульсу (часу точкового зварювання) і не буде виводитися при спрацьовуванні в налаштуванні режиму затримки, щоб уникнути помилкового спрацьовування при налаштуванні параметрів.
4. Інтерфейс введення та виведення панелі керування. Вхідні та вихідні інтерфейси зробленої мною плати управління: GND, VCC, TR, 5V, OUT. GND - заземлюючий провід, включаючи вхідний заземлюючий провід та вихідний заземлюючий провід; VCC - вхід джерела живлення плати управління, для якого потрібен постійний струм, що підходить діапазон напруги 5-12 В; TR — клема тригера точкового зварювання, який спрацьовує при високому рівні. При використанні режиму автоматичного тригера клема TR підключається до полюса D трубки MOS. Коли два ручки для точкового зварювання одночасно стосуються нікелевого листа, полюс D МОП-трубки стає високим рівнем, запускає точкове зварювання після затримки d; 5 В - це вихід, а зовнішнє живлення 5 В Порт живлення налаштований на подачу зовнішнього живлення при використанні плат дистанційного керування, безконтактних перемикачів та інших пристроїв як тригерні перемикачі. Зазвичай я встановлюю окрему розетку 3P (5, GND, TR) як тригерной клеми. При використанні автоматичного тригера ви використовуєте лише необхідно підключити клемний провід TR до полюса D трубки МОП. При використанні двопровідного механічного перемикача необхідно використовувати два клемні дроти, 5 В і TR. При використанні електронного перемикача, такого як плата дистанційного керування, три потрібні клемні дроти. Плата управління, яку я зараз роблю, має два типи клем: одна – 2P+3P+2P, функції: VCC+GND, 5V+GND+TR, GND+OUT (порядок залежить від фактичного маркування на платі), а інший – перший — режим 3P+3P, функції — 5V+GND+TR, VCC+GND+OUT (порядок також ґрунтується на фактичному маркуванні на друкованій платі).
5. На що слід звернути увагу. Вхідна напруга плати управління не може бути вищою 15 В. Якщо вона вища, це призведе до пошкодження схеми стабілізації напруги та схеми підвищення напруги на платі. Вихідна клема OUT є режимом виходу тотемного полюса. Вихід не може бути заземлений або підключений на високий рівень помилково, інакше вихідна частина буде пошкоджена. При використанні автоматичного запуску затримку запуску рекомендується складати більше 2,5 секунди. Після точкового зварювання голку для точкового зварювання слід відвести від нікелевого листа, інакше точкове зварювання буде продовжено з інтервалами часу затримки.
6. Заява має значення. Для апаратів точкового зварювання, в яких використовуються методи накопичення енергії, такі як конденсатори та силові батареї, час точкового зварювання зазвичай не перевищує 20 мс, а для апаратів, виготовлених із суперконденсаторів, зазвичай достатньо 10-15 мс. Судячи з результатів виробництва більшості друзів, основним фактором, що впливає на ефект точкового зварювання, є те, що внутрішній опір ланцюга занадто великий. Тому при виготовленні апарату для точкового зварювання слід використовувати суперконденсатори або силові батареї з меншим внутрішнім опором (якщо внутрішній опір велике, багаторазове паралельне з'єднання для зменшення внутрішнього опору), намагайтеся не використовувати у схемі роз'єми (особливо швидкодіючі), не кажучи вже про залізні роз'єми. прокладки, проводи та висновки голок для точкового зварювання, вони повинні бути короткими і товстими. (рекомендується мідний дріт, перетином понад 25 квадратних метрів). Зверніть увагу, що якщо поганий ефект точкового зварювання, не збільшуйте час точкового зварювання, щоб компенсувати це. Надмірний час точкового зварювання може легко пошкодити трубку МОП. Максимальний час точкового зварювання на панелі керування Pistachio становить 25,5 мс, що досить. Я обмежу діапазон. Розширення до 50 мс відповідає перевагам лише невеликої кількості людей. Встановлення занадто багато часу шкідлива, але марна. Будь ласка, зрозумійте.
Для МОП-трубок перемикача необхідно кілька паралельних з'єднань. Численні паралельні з'єднання можуть зменшити внутрішній опір провідності МОП-трубок і розділити пусковий струм. МОП-мости, що часто використовуються, показані в таблиці нижче. Ви можете вибрати інші моделі, звіряючись із параметрами. Принцип вибору - низький опір включення та великий струм увімкнення. Не вибирайте модель з занадто високою напругою, тому що висока напруга повинна мати високий опір включення. Не намагайтеся використовувати цю плату для керування механічним реле, щоб зробити апарат для точкового зварювання. У вас це не вийде, тому що механічному реле важко управляти на мілісекундному рівні. Навіть якщо вона може спрацювати, точність дуже велика. низький, і його контакти не можуть витримати такий великий струм точкового зварювання., точкове зварювання буде видалено всього за кілька ударів електричним струмом.
Плата управління конденсаторним зварювальним апаратом з енкодером
- Виробник: уточняйте
- Категорії
- - Точкове зварювання зроби сам - diy spot welder
- Модель: 240226073938
- Локация: ТРМ
- Код товару L-131444
- Наявність: 2
-
386.64 грн
МИНИМАЛЬНОЕ количество для заказа: 1
Теги: плата конденсаторной сварки, плата управления конденсаторной сваркой, конденсаторный точечный сварочный аппарат