
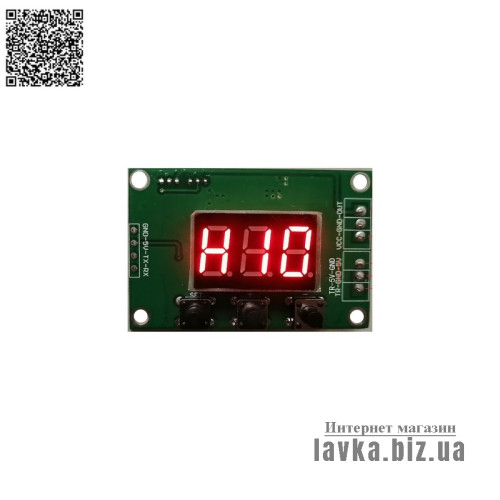
Плата керування часом однокристального суперконденсаторного апарату для точкового зварювання, із вбудованою схемою підвищення, тризначним цифровим трубчастим дисплеєм, діапазон регулювання часу 1-50 мілісекунд, затримка тригера 0,01-5 секунд, регулювання трьома кнопками, діапазон напруги 3,3 В, відповідний діапазон напруги 5-12 В. Інтерфейс цифрової трубки та методи налаштування такі:
1. Перша кнопка зліва під цифровою трубкою – це кнопка установки. Короткий натиск викликає меню налаштування, щоб встановити час ширини імпульсу і час затримки запуску.
У меню налаштування часу відображається HXX, H є високий рівень імпульсу, діапазон значень XX становить 1–50, одиниця виміру — мілісекунди, що вказує на те, що ширина імпульсу високого рівня становить 1–50 мілісекунд. У цьому режимі коротко натисніть кнопку плюс, значення збільшиться на 1. Коротке натискання кнопки мінус для зменшення на 1 і тривале натискання для безперервного збільшення або зменшення.
Меню затримки, відображає X.XX, значення 0,01-5,00, одиниця виміру - секунди, налаштування - час затримки від запуску до видачі імпульсу високого рівня, тобто як довго чекати після запуску перед точковим зварюванням. У цьому режимі коротко натисніть кнопку плюс, щоб збільшити значення на 0,01, коротко натисніть кнопку мінус, щоб відняти 0,01, і натисніть і утримуйте значення, щоб безперервно збільшувати або зменшувати значення. Затримка тригера переважно використовується для автоматичного запуску. Якщо використовуються незалежні методи запуску перемикача, такі як перемикачі ножів і безконтактні перемикачі, як правило, затримка тригера або коротка затримка не потрібні. Час затримки зазвичай встановлюється не більше 0,1 секунди. Налаштування 0,1 секунд. Затримка може усунути побічний ефект тремтіння тригерних перемикачів.
Після встановлення часу точкового зварювання та часу затримки затримки натисніть і утримуйте кнопку установки більше 2 секунд.
2. Плата управління має власну схему підвищення напруги, яка може збільшити вхідну напругу до 12,6 В. Схема наддуву призначена в основному для полегшення виробництва апаратів точкового зварювання на 2 або 3 гірлянди суперконденсаторів, так як напруга 2 або 3 ниток невисока, без наддуви керуюча напруга низька і її важко повністю включити МОП-трубка. Також для живлення плати управління необхідно використовувати джерело живлення 12В, що збільшує складність виготовлення. Теоретично, схема підвищення напруги з напругою живлення 3-12,6 може нормально підвищувати напругу. Однак, якщо напруга джерела живлення надто низька, яскравість цифрової трубки буде низькою. Якщо напруга джерела живлення надто низька, яскравість цифрової трубки буде низькою. Висока, вона перевищить граничну напругу регулятора напруги на платі, тому плата керування підходить. Діапазон напруги складає 5-12 Ст.
3. Інтерфейс введення та виведення панелі керування. Вхідні і вихідні інтерфейси плати управління є роз'ємом 2P і роз'ємом 3P.Роз'єм 2P є тригерним роз'ємом, а роз'єм 3P є джерелом живлення і виходом приводу.
Роз'єм тригера має маркування TR і 5V, де TR - це контакт тригера точкового зварювання, який є тригер високого рівня і може активуватися вручну або автоматично. При використанні методів ручного запуску, таких як ножні перемикачі та тактові перемикачі, два дроти TR і 5 підключаються до двох контактів механічного перемикача. При використанні режиму автоматичного запуску клема TR підключається до полюса D трубки MOS, а клема 5 не підключається. Коли дві ручки для точкового зварювання не контактують із нікелевим листом одночасно, рівень TR низький. і не спрацьовує. При досягненні нікелевої стружки полюс D МОП-трубки стає високим, що призводить до запуску точкового зварювання після затримки.
Інший набір 3-контактних роз'ємів – це клеми джерела живлення та виходу приводу, відзначені VCC, GND та OUT. GND – це заземлюючий провід, який є вхідним та вихідним заземлюючими проводами. VCC – це вхід джерела живлення плати управління, що має постійний струм. Відповідний діапазон напруги становить 5–12 В. OUT Це вихід приводу та сигнал перемикання, який керує MOS. Оскільки ширина імпульсу високого рівня сигналу збудження дуже вузька, вихідний сигнал збудження неможливо виміряти з використанням діапазону напруги мультиметра, і для ефективного спостереження потрібно осцилограф.
Деякі користувачі мережі запитують про метод підключення драйвера при використанні масиву друкованих плат MOS. трубна плата, а D є стіком. Підлога, S - джерело. При використанні в апараті для точкового зварювання МОП-трубки майже завжди відносяться до типу N. D підключається до одного з двох контактів для паяння, а S підключається до землі (негативний полюс суперконденсатора). Потім вихід приводу плати драйвера OUT підключається до електрода G плати МОП -трубки, а S підключається до негативного заземлюючого дроту суперконденсатора, тому лінія приводу не вимагає підключення. бути підключений до заземлюючого дроту. Якщо використовується автоматичний запуск, клему тригера TR необхідно підключити до полюса D плати MOS. Якщо ручний запуск використовується, полюс D слід залишити порожнім. При використанні цього типу плати МОП-трубки численні S-полюси МОП-трубки повинні бути надійно з'єднані з негативним полюсом суперконденсатора за допомогою короткої та товстої мідної пластини, щоб мінімізувати опір з'єднання.
Плата керування конденсаторним зварювальним апаратом на кнопках
- Виробник: уточняйте
- Категорії
- - Точкове зварювання зроби сам - diy spot welder
- Модель: 240226073938
- Локация: ТРМ
- Код товару L-131445
- Наявність: 2
-
386.64 грн
МИНИМАЛЬНОЕ количество для заказа: 1
Теги: плата конденсаторной сварки, плата управления конденсаторной сваркой, конденсаторный точечный сварочный аппарат