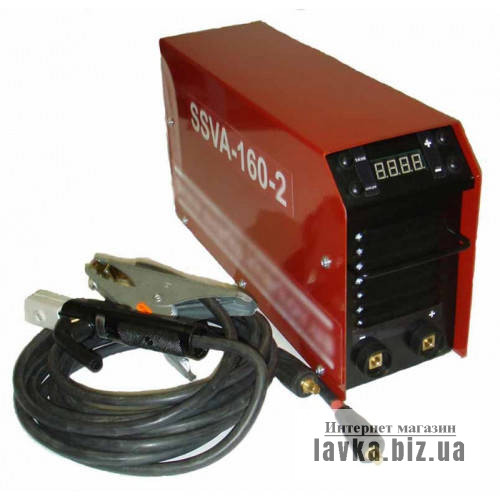
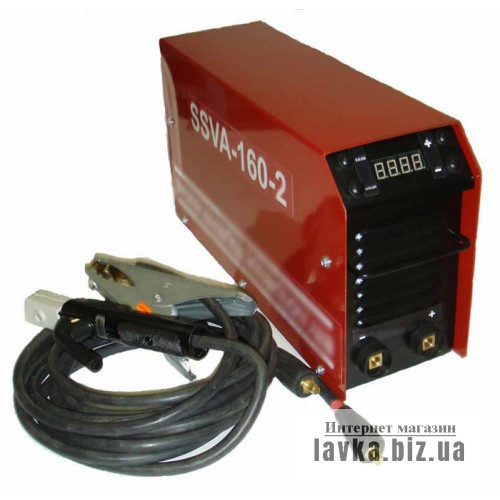
Основні відмінності від SSVA-160-2 Т: 1. Вбудований осцилятор для без контактного запалювання дуги (в аргонодуговому режимі). 2. Вбудований клапан відсікання газу. 3. Виведення під кнопку та підключення газу для аргонодугового пальника на передній панелі апарата. Детальний опис на www.svarka.kharkov.ua Інверторні зварювальні апарати постійного струму SSVA призначені для ручного (MMA) зварювання плавящимся електродом 1.6 -5мм всіх типів, ВІГ (TIG) зварювання неплавящимся електродом в середовищі інертних газів з контактним підпалом напівавтоматичного зварювання (MIG/MAG). Також SSVA-160-2 може бути пуско-зарядним пристроєм для автомобілів. Для зварювальних робіт методом (MIG/MAG) апарат може комплектуватись механізмом подачі дроту. Конструкція зварювального апарату з мікропроцесорним керуванням параметрами дуги, спільно з передовими інверторними технологіями, забезпечує наступні переваги: високу потужність при малому розмірі та вазі виключно високі параметри енергозбереження; стабільні параметри зварювання на будь-яких значеннях зварювального струму; 275В) система контролю вхідної напруги дозволяє захистити апарат при включенні в мережу 380В режими «Гарячий старт», «Форсована дуга», «Антиприлипання» полегшують роботу в важкодоступних місцях, дозволяють проводити зварювання навіть початківцям інтелектуальна система управління охолодженням забезпечує максимальний коефіцієнт постійного навантаження ) система скидання холостого ходу дозволяє проводити безпечні зварювальні роботи в колодязях, усередині ємностей, у сирих підвалах висока працездатність та надійність апаратів SSVA. Комплект поставки Зварювальний апарат SSVA-160-2 Т 1 шт. Кабель із клемою заземлення 1 шт. Кабель із тримачем електрода 1 шт. Інструкція з експлуатації 1 шт. ГАРАНТІЯ на апарат 24 міс. Технічні характеристики Номінальна напруга живлення 220В Робоча напруга живлення 165 -275В Робочий діапазон температур навколишнього середовища -30 С +45 С Споживана потужність (побутова мережа 220В 16А) не більше 12А 2,6Вт при постійному вихідному струмі до 110А2 ) не більше 16А 3,5Вт при постійному вихідному струмі до 140А Споживана потужність (промислова мережа 220В 25А) не більше 25А 5,5Вт При постійному вихідному струмі до 160А Споживана потужність холостого ходу не більше 40В5 ) за нормальних умов, щонайменше до 135А — безперервний до 150А —60% 170А —45% ККД, щонайменше 87% Діапазон регулювання вихідної напруги, режим MIG/MAG, В 12,4-24,6 Опір ізоляції, при напрузі 2 ,5КВ, не менше 50МОм Типове - 300МОм Напрацювання на відмову, не менше 16000годин Еквівалентно роботі 8років в одну зміну Габаритні розміри ДхШхВ, мм.485х140х255 Маса, не більше 10кг Без зварювальних кабелів Обслуговування та обслуговування Операції з обслуговування апарату повинні проводитися кваліфікованими фахівцями. Даний зварювальний апарат є складним електронним виробом, який потребує дбайливого поводження, періодичного обслуговування та правильного зберігання. Якщо апарат не використовується тривалий час, його необхідно зберігати в сухому приміщенні, що провітрюється, при температурі від +5 С до +55 С. Після зберігання перед використанням апарат повинен вистоятися при температурі експлуатації протягом 2-х годин для видалення можливого конденсату. Один раз на рік, а при роботі на будівельних майданчиках не рідше одного разу на шість місяців, рекомендується проводити чищення м'яким пензлем вентиляторів та друкованої плати. У разі виникнення проблем, пов'язаних з експлуатацією даного обладнання, зверніться до сервісного центру або до Продавця. Заходи захисту від ураження електричним струмом Перед підключенням зварювального джерела до мережі живлення рекомендується переконатися в тому, що виконані такі вимоги: напруга мережі живлення повинна відповідати паспортним даним розетка, призначена для підключення зварювального джерела, повинна бути належним чином заземлена (відповідно до всіх діючими електротехнічними нормами та правилами), крім того, провід заземлення зварювального джерела (жовтого або зеленого кольору) повинен бути приєднаний до заземлюючого контакту, мережа живлення повинна мати заземлену нейтраль, зварювальне джерело має бути встановлене в сухому місці з нормальною циркуляцією повітря. З метою забезпечення безпеки під час зварювання необхідно вжити наступних запобіжних заходів: Металеві деталі та конструкції не повинні стикатися з силовими кабелями. Будь-які металеві конструкції, розташовані в межах досяжності зварювальника, повинні бути належним чином заземлені. Усі легкозаймисті матеріали слід забрати з робочої зони. Зворотний провід зварювального ланцюга рекомендується приєднувати якомога ближче до місця зварювання, щоб мінімізувати шлях проходження зворотного струму та пов'язані з цим ризики. Зварювальні кабелі повинні перебувати у справному стані. Забороняється використання апарату за умов високої вологості повітря без заземлення. Забороняється включення апарата в мережу живлення зі знятою верхньою кришкою. Підготовка до роботи Розпакуйте зварювальний апарат і візуально перевірте відсутність механічних пошкоджень на корпусі і живильному кабелі. Вставте штепсель мережевого кабелю в розетку мережі живлення, що відповідає технічним характеристикам апарата, тобто мережа повинна бути однофазна з номінальною напругою 220В частотою 50/60 Гц. ! Переконайтеся, що розетка розрахована на струми споживання зварювального апарата, інакше це може призвести до займання та пожежі. З'єднайте з апаратом зварювальні кабелі з дотриманням полярності для типу зварювання, що проводиться. Закріпіть клему заземлення в безпосередній близькості до місця зварювання, щоб зменшити опір зварювального контуру. Увімкніть вимикач, розташований на задній панелі, у положення «ON» (вгору). Миготлива точка на індикаторі відображає процес заряджання вхідних ємностей. Після подвійного звукового сигналу Ви побачите літеру «А» у першому розряді (режим MMA) та поточне попереднє значення струму в амперах. Встановіть потрібний струм натисканням кнопки «+» або «-» Апарат готовий до роботи. У процесі інтенсивного зварювання електродом 4-5мм за високої температури навколишнього середовища може спрацьовувати термозахист апарату. Спрацювання термозахисту супроводжується потрійним звуковим сигналом і блиманням літери «t» на дисплеї, а подвійний звуковий сигнал повідомляє про можливість продовження зварювання. Час остигання становить 1-1,5хв., термозахист є штатним режимом і жодних негативних наслідків для апарата не несе. Експлуатація Зварювання покритими електродами супроводжується утворенням шлаку, який потрібно видаляти після кожного проходу. Це дуже важливо для отримання однорідного та гладкого шва. Для видалення шлаку добре підходить невеликий молоток або металева щітка (якщо пухкий шлак). Під час експлуатації апарата вибирайте місця, які унеможливлюють потрапляння вологи, пилу та інших сторонніх предметів усередину апарата. Для підтримки робочого теплового режиму повинно бути перешкод для повітряного потоку примусового охолодження. Зварювальні роботи різними типами електродів Електроди з основним покриттям для зварювання постійним струмом Електроди з основним покриттям для зварювання постійним струмом (УОНІ 13/55 та ін.) використовуються переважно в тих випадках, коли зварне з'єднання повинно мати гарні механічні властивості. Зварювання виконують постійним струмом на зворотній полярності (ТРИМАНИЙ повинен бути підключений до клеми «+» Для отримання якісного шва електроди вимагають обов'язкового прокалювання. Після обриву дуги завжди залишається козирок обмазки, який довший за металевий стрижень електрода міліметра на 2 3. При повторному запалюванні. через 2-5 сек., потрібно дозованим ударом відбити козирок і залишки шлаку з торця електрода, це покриття особливо часто використовується при зварюванні труб, оскільки воно надає зварювальній ванні підвищену в'язкість і забезпечує велику глибину провару шва. покриттям для змінного струму з рутиловим та ін. покриттями (МР-3, АНО-21 та ін.) можна проводити як прямою («+» на деталі), так і зворотною («— «на деталі) полярністю. Вибір полярності залежить від умов проведення робіт: "-" на деталі (зворотна полярність) дає більш стійку дугу на неякісних електродах, менше гріє деталь, що зварюється. Переважно для зварювання тонких металів, зварювання у важкодоступних місцях. Електрод горить швидше. «+» на деталі (пряма полярність) дасть більше тепла в зону зварювання, переважно для теплоємних поверхонь, що зварюються. Електрод горить повільніше. При виборі робочих струмів та полярності керуйтеся таблицями, вказаними на упаковці електродів. При виборі електрода можна керуватися таким правилом: діаметр електрода повинен бути приблизно дорівнює товщині деталі, що зварюється. Якщо товщина деталі, що зварюється, перевищує 3 мм Характеристики Основні Виробник SSVA Країна виробник Україна Напруга живлення 220 В Частота струму 50 (Гц) Номінальний зварювальний струм 190.0 (А) Максимальний зварювальний струм 190.0 (А) Мінімальний зварювальний струм 10 . кВА) Максимальний діаметр електрода, що використовується 5.0 (мм) Мінімальний діаметр використовуваного електрода 1.6 (мм) Коефіцієнт корисної дії 87.0 (%) Вага 10.0 (кг) Гарантійний термін 24 (міс) Додаткові характеристики Мінімальна температура навколишнього середовища -30 град. Максимальна температура навколишнього середовища 45 град.Номінальна споживана потужність 6.7 кВА Споживана потужність (W) 6.7 кВА
Зварювальний інвертор SSVA-160-2 плюс аргон (TIG)
- Категорії
- - Будинок, квартира, дача
- - зварювальне обладнання
- - Зварювальні інвертори
- Модель: 3962269668
- Локация: M
- Код товару L-122-354
- Наявність: 9
-
7732.80 грн
Кол-во:
МИНИМАЛЬНОЕ количество для заказа: 1
Теги: зварювальні апарати, витратні матеріали для зварювання, комплектуючі для зварювального обладнання, засоби індивідуального захисту для зварювання, електроінструмент
Нещодавно переглянуті товари
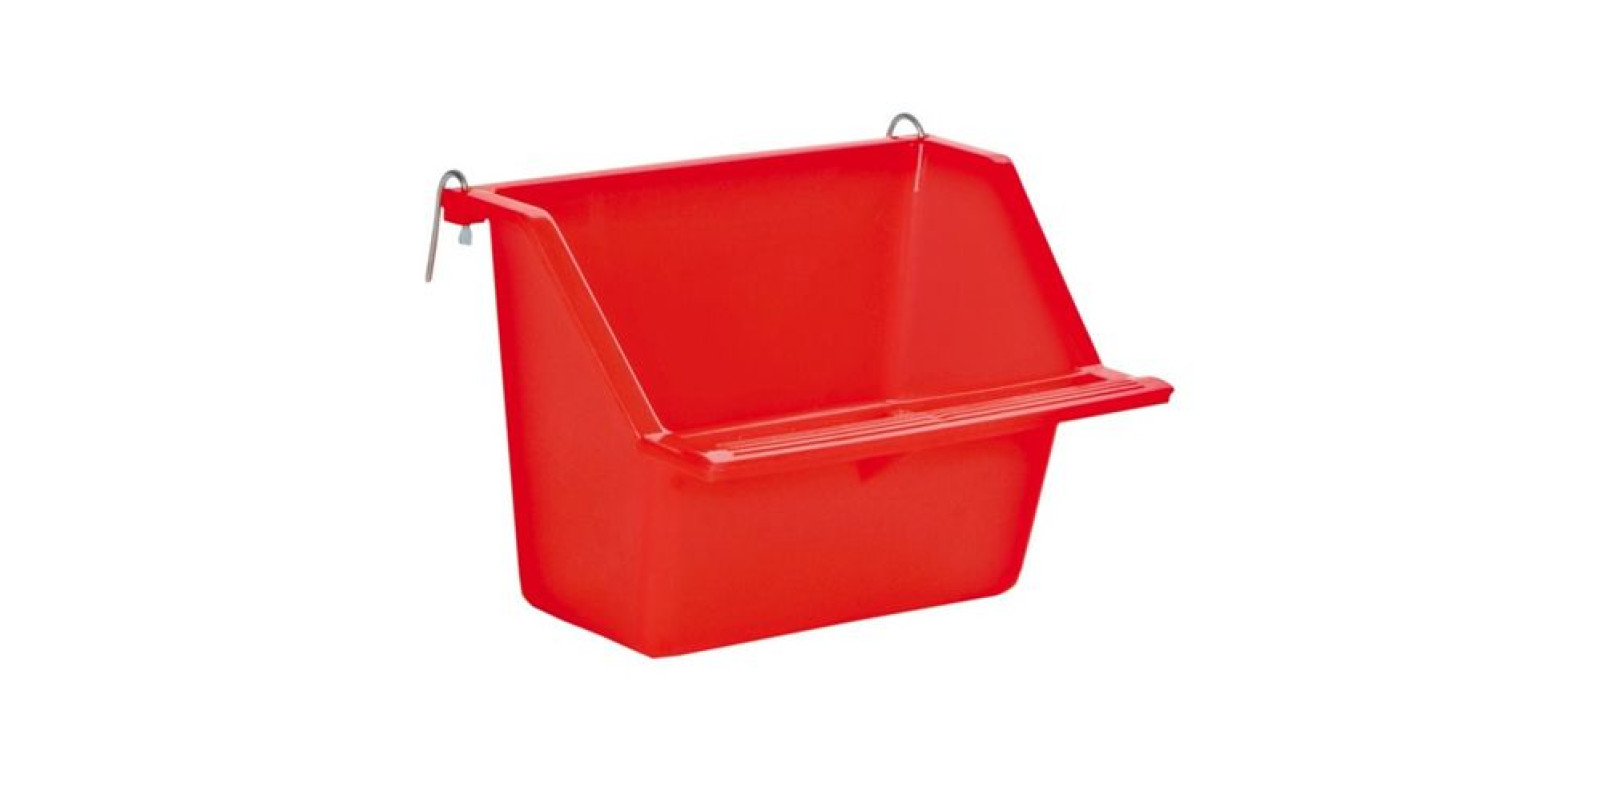
Trixie 5473 Годівниця для птахів підвісна (200 мл)
Trixie 5473 Годівниця для птахів Годівниця для птахів та папуг Годівниці кріпиться до клітини за допомогою спеціальних метале..
30.47 грн