Молібденові сталі
HSS-сталі - особливості, марки, позначення, розшифровка
Абревіатурою HSS, складеною з початкових букв англійських слів High Speed Steel, позначається ціла група сталей, що відносяться до категорії швидкорізальних. Зі сталей даного типу виготовляються фрези, мітчики, плашки для нарізання різьблення. Значно рідше такий матеріал застосовують для виробництва полотен і ножів.
Сплави категорії HSS відносяться до високовуглецевих сталей, в окремих марках яких може міститися значна кількість вольфраму. Твердість інструменту, виготовленого зі сталей даного типу, може перебувати в інтервалі 62-64 одиниць за шкалою HRC.
Швидкорізальна сталь часто використовується для виробництва металорізального інструменту – свердлів, фрез, мітчиків, зенківок, плашок, розгорток та ін.
HSS (High Speed Steel) – зарубіжні марки швидкорізальної сталі. Під цією абревіатурою можуть «ховатися» різні сплави. При цьому всі вони відноситимуться до високовуглецевих сталей HSS. Добре, якщо виробник виробів вказує на хімічний склад сплаву. А якщо ні?
Тому трапляється, що один інструмент із HSS стоїть довго, тішить результатами, а інший не відповідає якості. Чому таке відбувається і як правильно підібрати різальний інструмент із швидкорізу для обробки різних матеріалів?
Давайте спробуємо розібратися в цих питаннях, а також у різновидах швидкорізальної сталі, її властивостях та вітчизняних аналогах.
Загальні характеристики HSS сталей
Гаряча твердість при нагріві до 500-600°C.
Швидкорізальні сталі зберігають високу твердість навіть за сильного нагрівання ріжучої кромки, до 600 градусів Цельсія.
Червоностійкість до 4 годин.
Ця характеристика сталі означає, скільки за часом матеріал зможе витримати за високої температури, зберігаючи достатню твердість. Хром, кобальт, вольфрам, молібден та ванадій у складі HSS сприяють тому, що ріжучі кромки витримують до 4 годин при розігріві до 600° і навіть до 650° C.
Опір руйнуванню
Швидкорізальні стали стійкі до тендітного руйнування ріжучої кромки. Свердла та ін. витримують велике зусилля різання, високі подачі та велику глибину різання.
Особливості термообробки HSS сталі та методи її покращення
Термічна обробка HSS сталей дозволяє вдосконалити структуру матеріалу і відповідно до його властивості.
Зазвичай при виробництві виробів із швидкорізальної сталі використовують такі методи термічної обробки:
Відпал.
Виробництво інструменту з HSS пов'язане з прокаткою та куванням, що тягне за собою підвищену твердість і внутрішню напругу матеріалу. Відпал прибирає напругу матеріалу, підвищує оброблюваність сплаву і сприяє кращому подальшому загартування.
Стандартно відпал на виробництвах відбувається так – вироби поступово та рівномірно прогрівають у печі при температурі від 200-300 ° C до ~ 850-900 ° C. При цьому підвищення температури до максимальної величини відбувається зі швидкістю 150-200 градусів на годину. Перетримувати сталь під час відпалу не можна. Потім матеріал також поступово охолоджують - спочатку знижують температуру в печі до 650 °, потім виймають виріб і залишають до охолодження в приміщенні при кімнатній температурі.
Щоб концентрація вуглецю сталі не зменшувалася, запікають вироби в закритих ящиках.
Заводи при виготовленні невеликої партії заготовок використовують ізотермічну обробку, вона потребує менше часу. Вироби короткочасно нагрівають до 880-900 градусів Цельсія, потім на 2-3 години поміщають у температуру трохи більше 720-730 градусів. Після виробу охолоджують у печі спочатку до температури 400-450°C, а потім остуджують на відкритому повітрі.
Після відпалу виробів з HSS потрібні механічна обробка та завершальні етапи термообробки: загартування та відпустка.
Загартування
Загартовування швидкорізальної сталі здійснюється при температурі 1300 ° C і вище. Загартування потрібне для надання матеріалу червоностійкості. Однак не можна перевищувати температурну межу, щоб уникнути оплавлення та зернистості матеріалу.
Відпустка
Під час гарту відбувається так звана відпустка. Матеріал неодноразово охолоджується до температури 550-560 градусів. Відпустка проходить інтервалами з проміжком в 1 годину. Під час відпустки та загартування аустеніт переходить у мартенсит. Коли матеріал остигає до 100-200 ° C, виникає мартенсит. Додатковий плюс – йде внутрішня напруга після загартування.
Для економії часу на виробництвах найчастіше виконують прискорену відпустку HSS сталі за підвищених температур.
Методи поліпшення характеристик інструменту з швидкорізальних сталей
Щоб свердла, зенковки та інші ріжучі вироби стали більш твердими, стійкими до іржі та зношування, їх додатково обробляють, використовуючи методи хіміко-термічної обробки. При нагріванні виробів у певному рідкому чи газовому середовищі потрібні речовини проникають в атомну кристалічну решітку заліза.
Азотування – поверхню насичують азотом у газовому середовищі (80% азоту та 20% аміаку чи 100% аміак). За 10-40 хвилин при температурі 500-600 ° C поверхнева оболонка зміцнюється.
Ціанування - насичення цинком поверхні в газовому або рідкому середовищі. Може проходити за високих і середніх температур, триває від 5 до 45 хвилин. Високотемпературний процес відбувається при t 800-900°C, низькотемпературний при 500-600 градусах. Насичення поверхні інструменту цинком надає йому відмінну стійкість до зношування.
Сульфідування – насичення сірої виробів протягом 2-3 годин. Матеріал нагрівають у сірчано-азотистих солях при t 550-600°C. Процес також підвищує зносостійкість ріжучих кромок.
Марки, різновиди швидкорізальної сталі
За хімічним складом швидкорізальні сталі поділяються на три основні групи:
З високим вмістом вольфраму (T)
Молібденові (M)
Високолеговані сталі
Маркування HSS сталей У радянській і російській маркування сталі з швидкорізу позначаються російськими літерами, де "Р" "rapid steel" - швидка сталь (при цьому цифра після "Р" позначає відсоток вмісту вольфраму, а сама буква "В" не вказується). Після літери Р слідують літери М (молібден), Ф (ванадій) та/або К (кобальт) з цифрою, яка позначає % вмісту молібдену, ванадія та кобальту. Наприклад, популярна сталь Р6М5 «каже» про те, що в сплаві є 6% вольфраму та 5% молібдену. Вміст вуглецю, хрому та інших елементів у маркуванні зазвичай не вказують.
Вольфрамові сталі.
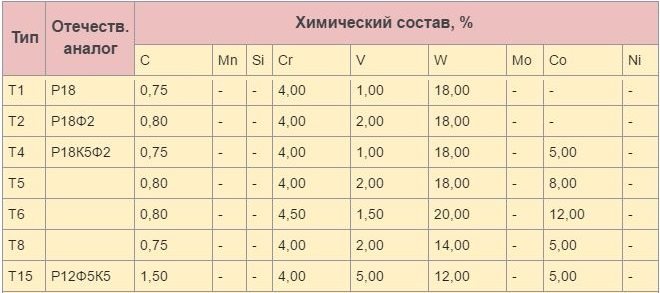
Вольфрам – досить дорогий і рідкісний мінерал, тому сьогодні важко зустріти вироби із сталі з високим вмістом W. Найчастіше застосовується марка T1 (російський аналог Р18) та T15 (Р12Ф5К5).
Використання вольфрамових сталей:
Марка HSS-Co5, Р9 через невеликий % вольфраму в сплаві застосовується в різальному інструменті простої форми, з мінімальною площею шліфування. Твердість матеріалу 62-64 HRC. Зі сталі Р9 випускають різці, фрези, зенкери. Сплав стійкий до нагрівання ріжучої кромки. Належить до сталей нормальної продуктивності.
"Згідно з ГОСТ 19265-73 сталь Р9 повинна містити (мас. %): вуглецю 0,85-0,95, хрому 3,80-4,40, вольфраму 8,50-9,50, ванадія 2,30-2, 70, кобальту <0,50, молібдену <1,0".
За своїми характеристиками сталь HSS-Co5% стоїть між Р6М5К5 та Р9 (але ближче до Р9), тому її часто рекомендують як заміну Р9.
Марка Т1, HSS-E Co8, Р18 містить вже 18% вольфраму, тому з неї виробляють фасонні та інші складні інструменти, наприклад, для різьблення, «гарячого формування» під тиском. Твердість матеріалу 66-68 HRC. Такий інструмент відрізняється високою стійкістю до зношування. Належить до сталей нормальної продуктивності.
"Згідно з ГОСТ 19265-73 сталь Р18 повинна містити (мас. %): вуглецю 0,73-0,83, хрому 3,80-4,40, вольфраму 17,00-18,50, ванадія 1,00-1, 40, кобальту <0,50, молібдену <1,0".
Марка HSS-E Co8 містить кобальт 8% і розташована між Р6М5К5 та Р18 (але ближче до Р18), зазвичай рекомендується як заміна Р18.
T15, Р12Ф5К5 – інструмент не тільки зносостійкий, але й витримує сильне нагрівання ріжучої кромки. Твердість матеріалу 66-67 HRC.
В іноземному маркуванні звичайні швидкорізальні сталі позначаються абревіатурою HSS, кобальтові - HSS-E, HSS-Co. Що стосується "маркування" Super HSS - то не варто звертати на неї увагу, це звичайний маркетинговий хід.
Молібденові сталі
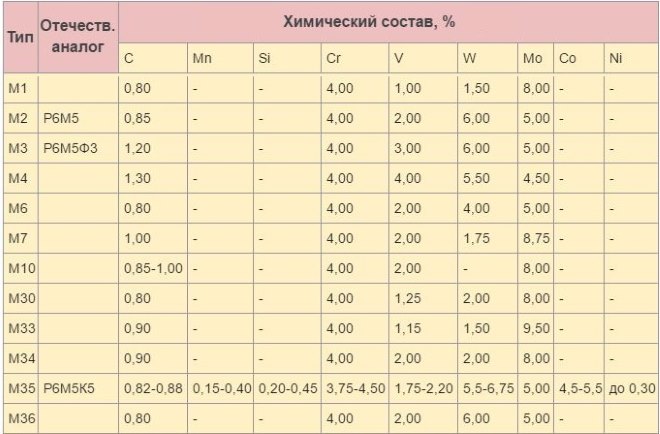
Ця група сталей вже поширена, в сплавах також зустрічається вольфрам і кобальт. Присутність великого % ванадію та вуглецю робить матеріал стійким до абразивного зносу. Якщо до інструменту висуваються високі вимоги щодо твердості при високих температурах, молібденові сталі повинні бути марки M41 і вище. А це вже високолегована група.
Сплави з молібденом після термообробки можуть використовуватися у виробах для холодних умов, при цьому вони мають відмінну ударну в'язкість.
Використання молібденових сталей:
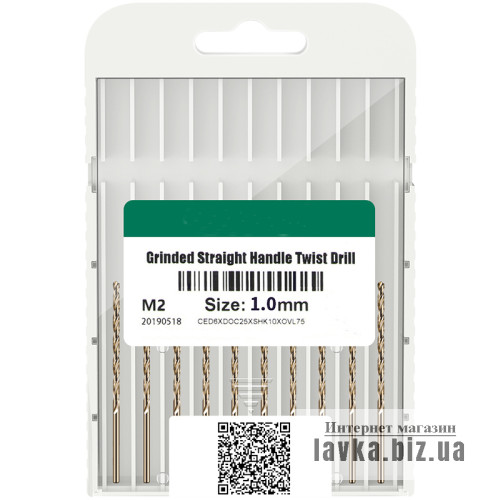
Р6М5, М2, HSS, HSS-G – один з найпопулярніших сплавів для інструменту широкого призначення, оптимально підходить для різьбонарізного інструменту, для ударних навантажень. Відмінна червоностійкість, зносостійкість різальних кромок, стійкість на удар, відсутність биття у свердл. Інструмент відмінно тримає заточування, але має схильність до обезуглерожування. Буква G у маркуванні означає, що ріжучі кромки відшліфовані за допомогою CBN (кубічний нітрид бору). Шліфування краща, ніж прокатка.
Марка Р6М5 підходить для обробки кольорових сплавів, чавунів, вуглецевих та легованих сталей, а також ряду теплостійких та корозійно-стійких сталей.
"Згідно з ГОСТ 19265-73 сталь Р6М5 повинна містити (мас. %): вуглецю 0,82-0,90, хрому 3,80-4,40, вольфраму 5,50-6,50, ванадія 1,70-2, 10, кобальту < 0,50, молібдену 4,80-5,30".
Р9М4, Р6М3 відносяться до вольфрамомолібденових сталей, рекомендуються для чорнової обробки, виготовлення долб'яків, фрез, шеверів.
Р6М5Ф3, М3 – марка інструментальної сталі з ванадієм 3%. Схильна до обезуглерожування, при цьому з гарною в'язкістю, зносостійкістю, добре піддається шліфування. Використовується для чистових та напівчистових операцій з нелегованих та легованих сталей.
"Згідно з ГОСТ 19265-73 сталь Р6М5Ф3 повинна містити (мас. %): вуглецю 0,95-1,05, хрому 3,80-4,30, вольфраму 5,70-6,70, ванадія 2,30-2, 70, кобальту < 0,50, молібдену 4,80-5,30".
Р6М5К5, М35, HSS-E, HSS-Co – марка стали завдяки вмісту кобальту 5% більш червоностійка, але при цьому не така стійка на удар. Підходить для обробки складних матеріалів, особливо в'язких, високоміцних нержавіючих та жароміцних сталей та сплавів в умовах сильного нагріву ріжучих кромок.
Кромки легко шліфуються, сплав стійкий до високих температур та механічного зношування. Твердість матеріалу 63-67 HRC.
"Згідно з ГОСТ 19265-73 сталь Р6М5К5 повинна містити (мас. %): вуглецю 0,84-0,92, хрому 3,80-4,30, вольфраму 5,70-6,70, ванадія 1,70-2, 10, кобальту 4,70-5,20, молібдену 4,80-5,30".
Високолеговані сталі
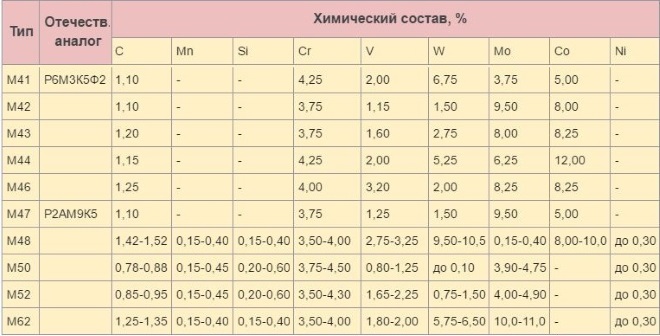
Легуючим компонентом у цій групі матеріалів є молібден. У різній кількості додаються: кобальт, ванадій, вуглець і т.д.
Р9К5, Р9К10 – сплави із вмістом кобальту 5% та 10%. Інструмент із цієї сталі підходить для точення «важких» сталей та сплавів, корозійно-стійких та жароміцних. Можна використовувати переривчасте точення, допустима вібрація та мале використання СОЖ.
Р9Ф5, Р14Ф4 – сплави з ванадієм 5% та 4%. Інструмент з цих марок підходить для чистової обробки, також для матеріалів, що важко обробляються при знятті стружки на невелику глибину.
М42, HSS-Co 8% − аналог Р18.
9ХС Легована інструментальна сталь (заміна ХВГ, ХВСГ). Хімічний склад: 0,9% вуглецю, до 1,5% хрому (Х) та кремнію (С). Масово використовується при виробництві мітчиків, плашок, фрез, свердлів та ін. Має підвищену стійкість до зносу, ударів, відмінної пружності, опору на вигин і кручення. Їх плюсів марки 9ХС відзначаються також рівномірний розподіл карбідів по перерізу, стійкість заготовок до тріщин, підвищена твердість після випалу, відмінна теплостійкість після загартування. Тим не менш, цю марку інструментальної сталі рекомендується використовувати для обробки холодних поверхонь.
Інші позначення HSS сталей, які також зустрічаються у маркуванні виробів:
HSS-E VAP – інструмент з нержавіючої сталі V2A та V4A. При виробництві інструменту випаровується оксидний шар. Дане маркування означає, що СОЖ краще зчепляється з ріжучими кромками, менше липає стружка, все це підвищує стійкість інструменту і гарантує високу якість обробки.
HSS 4241 – інструмент по дереву, ПВХ та алюмінію.
HSS-E-PM – інструментальна сталь високої продуктивності, зроблена за допомогою порошкової металургії. Сплав при цьому однорідної структури, надає стійкості інструменту та ріжучій кромці. Інструмент підходить для обробки титану, його сплавів та інших міцних та важкообробних матеріалів. Зазвичай додатково наноситься покриття AlTiN.
HSS-R – інструмент підвищеної міцності.
Висновки: Краще віддавати перевагу тим виробникам, хто вказує не лише на маркування інструментальної сталі, а й на її хімічний склад, відсотковий вміст компонентів. Так ви знатимете, яких властивостей очікувати від інструменту.
Свердло 1,0 мм DIN338
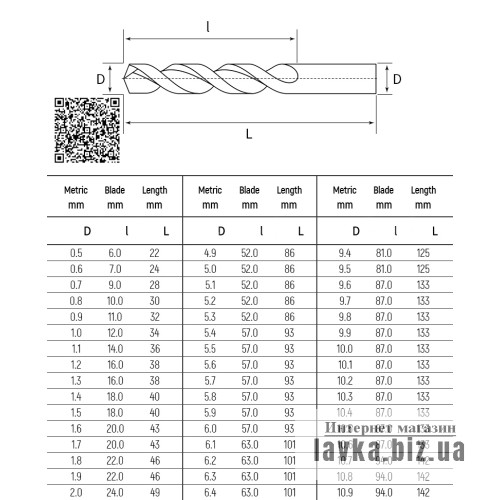
Свердло по металу діаметром 1,0 мм DIN338 виготовлене із швидкорізальної інструментальної сталі. Застосовується при свердлінні чорних металів, чавуну, кольорових металів та їх сплавів.
Переваги:
Забезпечує швидке відведення стружки та високошвидкісний режим різання матеріалу.
Можна використовувати для свердління отворів великого діаметру без центрування та допоміжних отворів
Високі показники зносостійкості та жароміцності
Виключено прослизання інструменту при роботі, закушування ріжучої кромки
Це високоякісний металорізальний та слюсарно-столярний інструмент, виготовлений на національних та європейських заводах відповідно до технічних вимог ГОСТ, ТУ, DIN.
Можливе постачання свердел інших розмірів
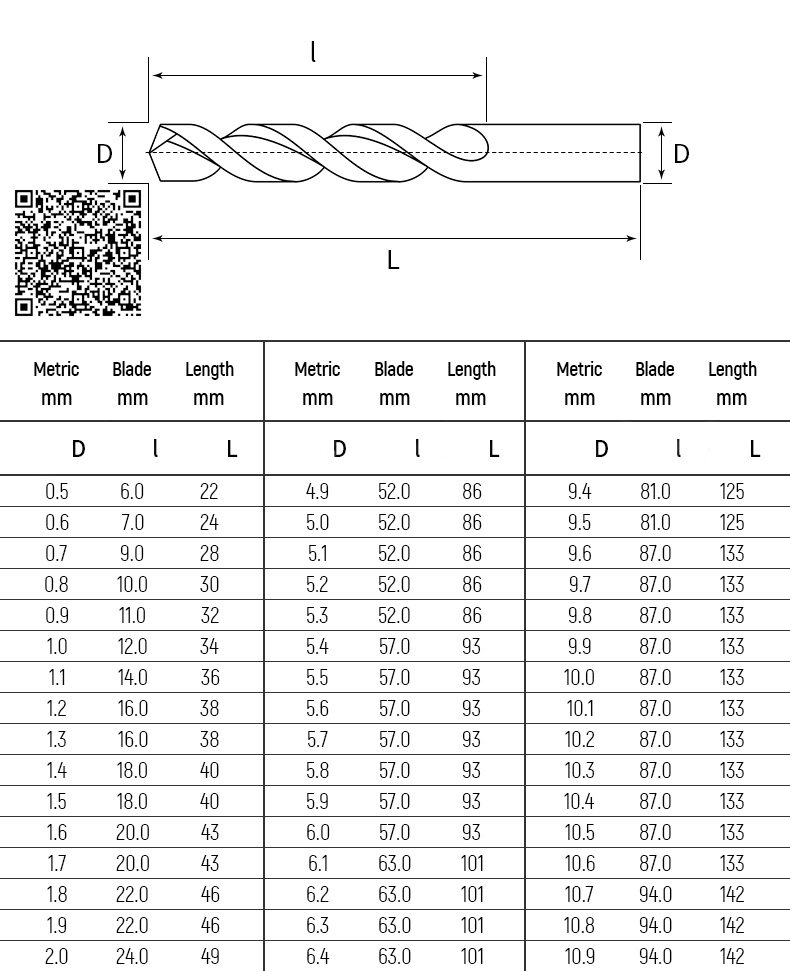
Посилання на товар: " Свердло по металу 1,0 мм DIN338 (DB-3381.0 ALLOID) " - https://goo-gl.su/PiZVcrI
| Вид хвостовика свердла | |
| Вид хвостовика свердла | Циліндричний хвостовик (це найпоширеніша форма хвостовика, придатна для фіксації в патр |
| Кут заточування свердла | |
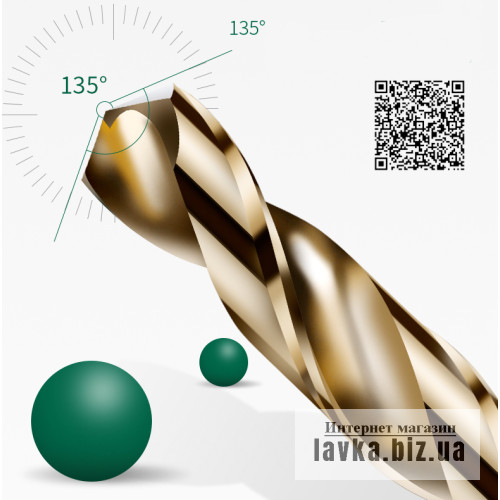
| Кути при вершині свердла ( градуси - °) / (матеріал) | 135° (тверда бронза та латунь) |
| Форми заточування свердел | |
| Форма заточування свердла/застосування | Одинарна (нормальна) / Свердління d = 0,25-12 мм в сталі, сталевому литті, чавуні |
Свердло по металу 1,0 мм DIN338 (DB-3381.0 ALLOID)
- Виробник: уточняйте
- Категорії
- - Обладнання, верстати та інструменти
- - Свердла для всіх матеріалів
- Модель: DIN338/1.0
- Локация:
- Код товару L-104-009
- Наявність: 999
Марка сталі HSS M2 / аналог Р6М5
Кут заточування 135 градусів
-
7.25 грн
-
Цены по количеству
Количество Цена 1–999 шт. 7.25 грн 1000+ шт. 4.50 грн
Теги: свердло, свердло, свердло по металу, свердло по металу 1, 0 мм DIN338, DB-3381.0 ALLOID