Заточення вольфраму та глибина провару
1. Спосіб заточування
2. Кут заточування
1. Спосіб заточування
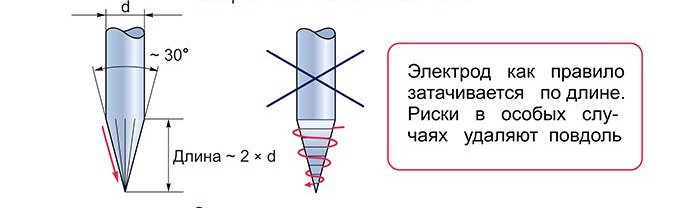
Оскільки вольфрамові електроди в процесі виготовлення мають структуру зерна, яка розташована вздовж осі та заточування в поперечному напрямку є шліфуванням упоперек зерна. Але це не настільки суттєвим як той факт, що електрони течуть з великою щільністю по поверхні електрода і, якщо на ньому канавки від заточування розташовані поперек – електронам важче їх долати. Оскільки дуга шукає місця з найменшим опором - вона може виникнути не на кінці вольфрамового електрода, а в канавках від шліфування і обертатиметься навколо загостреного кінця, що викликає перегрів електрода і його швидке зношування.
Якщо сліди від абразиву розташовані вздовж - електрони течуть рівномірно до загостреного кінця електрода з меншим опором. В даному випадку дуга запалюється на кінці, є більш стабільною та менш нагріває вольфрамовий електрод, що збільшує термін його служби.
2. Кут заточування
Один із важливих параметрів, який потрібно враховувати, — це кут заточування електрода. Він залежатиме від того, яку величину зварювального струму ви використовуватимете. При зварюванні на малому значенні зварювального струму для заточування буде достатньо кута 10-20 градусів. Оптимальний кут – 20 градусів. Кут заточування 20-40 градусів - це хороший варіант при зварюванні із застосуванням середніх значень зварювального струму.
Якщо ви використовуєте струми великої величини, то кут заточування може бути від 40 до 120 градусів. Але не рекомендується заточувати електрод більш ніж на 90 градусів.
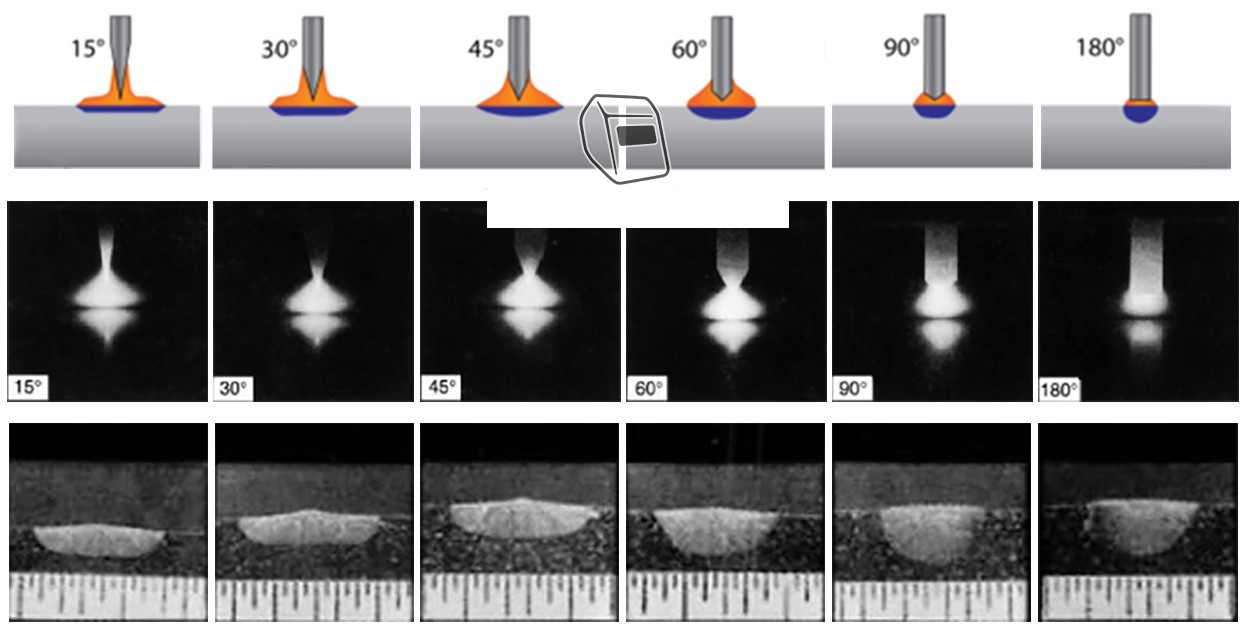
Відомо, що при зміні форми заточування електрода вольфрамового змінюються такі характеристики зварювальної дуги як розподіл енергії і тиск. Дані характеристики впливають на форму: глибину та ширину шва при зварюванні. Розміри зони проплавлення зменшуються зі збільшенням кута заточування та притуплення відповідно до зміни тиску і потужності дуги, а при малих кутах заточування (порядку 19º) помітно знижується глибина проплавлення. При різній величині кута заточування електрода змінюється ширина зварного шва, величина зони термічного впливу, стійкість процесу зварювання. При α=120 і більше процес зварювання стає нестійким, а при α<20 відбувається швидке підгоряння кінчика електрода, що призводить до значної різниці механічних властивостей шва по ширині.
Вольфрамові електроди для імпульсного зварювання ювелірів.
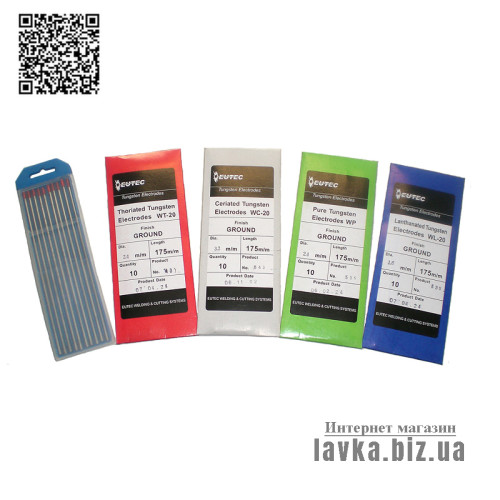
Вольфрамовий електрод типів: wc20/wt20/wl20/wp/wl15/wz8
Діаметр електрода – 1,0; 1,6; 2,00; 2,4; 3,00 мм/мм
Це найбільш поширені електроди, тому що при їх застосуванні були доведені суттєві переваги вольфрамових електродів з легуванням - над суто вольфрамовими електродами при зварюванні постійного струму.
В електродах WT-20, в порівнянні з чистим вольфрамом, за рахунок добавки 1,8-2,2% діоксиду торію ThO2 зменшується робота виділення електронів, тобто в процесі зварювання збільшується щільність струму електронів, що емісуються з кінця електрода, при рівній температурі.
Марки та відмінності за кольором кінчика.
Ціна стрижнів залежить від діаметра та хімічного складу. Кольорова мітка на торці свідчить про наявність у складі тієї чи іншої елемента. Однак єдиного міжнародного стандарту класифікації немає і торований (зі вмістом торію більше 4%) пруток, зроблений для Європи, може мати червоний кінчик, а для Америки сірий.
Найчастіше:
- синій колір означає вміст оксиду ітрію (WI);
- бірюзовий та золотий - оксид лантану (WL та WR);
- червоний – оксид торію (WT);
- фіолетовий – суміш оксидів (WS);
- сірий – оксид церію (WC).
- зелений – чистий алюміній (WP).
Крім колірної ідентифікації на пачках з цим витратним матеріалом можна побачити і літерні коди (що позначають назву оксиду та його процентний вміст), наприклад: WT20, La2O2, E3 і т.д.
Здібності зварювальних електродів з вольфраму різних марок відрізняються.
Спочатку, зварювальники працювали зі стрижнями з чистого металу, без домішок, але у них є обмеження щодо теплового навантаження, що витримується. Виробники у спробах:
- покращити користувацькі характеристики;
- Підвищити довговічність використання;
- Можливість працювати на великих зварювальних струмах;
стали додавати до нього невеликий відсоток рідкісноземельних металів, створюючи композиційні сплави.
WP. Вольфрамові електроди для зварювання алюмінію. Чисті, без додаткового легування мають зелені ідентифікаційні мітки.
Закінчення прутка заточується як напівсфери, чи готується, оплавляючись до краплеобразной форми. Блискучий колір кульки свідчить про правильно вибраний режим зварювання.
Працюючи на змінному струмі однофазної дугою нічим не поступаються легованим.
WL та WR. Лантанові. Є універсальними в плані струму (змінний та постійний). Гарантують менший знос робочого кінчика і довго зберігають: початкове заточування, легкий запуск дуги та її повторне запалювання.
WT. Електроди з вольфраму з додаванням торію (слаборадіоактивного металу). Дуже довго зберігають кут заточування на високих значеннях зварювального струму, не закруглюючи заточені торці.
WS. З окислами рідкісноземельних металів. Легуючі присадки довго борються з ерозійним руйнуванням, забезпечуючи низьке зношування піка електрода. При одній щільності змінного або постійного струму, що застосовується, менше нагріваються, ніж інші види. Вважаються найдовговічнішими.
WC. З оксидом церію CeO2 показують відмінні результати на середніх та малих величинах зварювального струму. Краще рішення при з'єднанні тонкостінних заготовок з більшості сталей, що зварюються.
WI. З оксидом ітрію. Додавання цього металу різко знижує роботу виходу електрона. Стабільна катодна пляма на кінчику стрижня і хороша стійкість зробила їх одними з найпопулярніших.
До недоліків можна віднести неможливість зварювання на змінному струмі.
Вольфрамові електроди для аргонодугового зварювання
- Виробник: уточняйте
- Категорії
- - Обладнання, верстати та інструменти
- - Приладдя для зварювання
- - Обрані
- Модель: wc20 / wt20 / wl20 / wp / wl15 / wz8
- Локация: РЕГС
- Код товару L-104-320
- Наявність: 100
-
19.35 грн
Доступні варіанти
| Типи вольфрамових електродів: | Ціна: | Кількість: |
| WT-20 | 49.50 грн |
< > |
| WL-20 | 18.00 грн |
< > |
| WL-15 | 45.00 грн |
< > |
| WZ-8 | 49.50 грн |
< > |
| WP | 27.00 грн |
< > |
| WC-20 | 54.00 грн |
< > |
Рекомендовані товари

Ручка імпульсного зварювання для вольфрамової голки
Ручний тримач зварювальних вольфрамових електродів імпульсного зварювання виготовлений із високоякісного матеріалу з низькою ..
1445.09 грн

Захисні окуляри імпульсного зварювання
Захисні окуляри імпульсного зварювання Приймає темно-коричневі лінзи з полікарбонату, фільтрує 99.9% ультрафіолетових промені..
555.80 грн

Мікрозварювання 650 Ампер
Мікрозварювання імпульсне Апарат мікро імпульсно-мікро дугового зварювання в середовищі аргон ювелірний зуботехнічний. Апа..
30931.20 грн

Електроди для імпульсного зварювання
Вольфрамові електроди для імпульсного зварювання ювелірів. Вольфрамовий електрод для зварювання різних металів: мідь ; сталь ..
19.35 грн
Мікрозварювання для ювелірів
Ювелірне імпульсне зварювання Апарат мікро імпульсно-мікро дугового зварювання в середовищі аргон, ювелірний апарат призначен..
20298.60 грн

Ручка імпульсного зварювання для вольфрамових голок
Додатковий аксесуар імпульсного зварювання – ручний тримач вольфрамової голки...
1445.09 грн
Теги: вольфрамові електроди, електроди, електроди для імпульсного зварювання
Нещодавно переглянуті товари
Збудливі краплі Spanish Fly, малина, 15 мл
Стимулюючий засіб взаємної дії на рослинній основі тепер із смаком малини! Приймати по 5-7 крапель під язик за 30 хвилин до б..
434.97 грн
Ролик дистанційний плазмотрону А101/А141
Ролик дистанційний плазмотрона А-101/А-141 кріпиться на головку плазмотрона 2-ма фіксуючими гвинтами і дозволяючи при цьому р..
386.64 грн
Гіроскутер Smart Balance Pro 10,5 SB105A001
Гіроскутер Smart Balance Pro 10,5 SB105A001..
6831.45 грн

Мотошолом кросовий Air X C-FIRE (gray)
Air X C-FIRE (gray) - надійний кросовий мотошолом. Завдяки посиленій конструкції, він застосовується в таких позашляхових вид..
2014.38 грн