Заточка вольфрама и глубина провара
1. Способ заточки
2. Угол заточки
1. Способ заточки
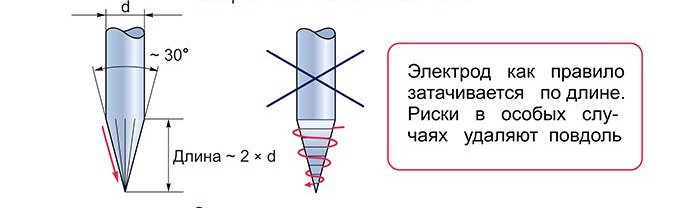
Поскольку вольфрамовые электроды в процессе изготовления имеют структуру зерна, которая расположена вдоль оси и заточка в поперечном направлении является шлифованием поперек зерна. Но это является не столь существенным как тот факт, что электроны текут с большой плотностью по поверхности электрода и, если на нем канавки от заточки расположены поперек – электронам тяжелее их преодолевать. Поскольку дуга ищет места с наименьшим сопротивлением – она может возникнуть не на конце вольфрамового электрода, а в канавках от шлифования и будет вращаться вокруг заостренного конца, что в свою очередь вызывает перегрев электрода и его быстрый износ.
Если следы от абразива расположены вдоль – электроны текут равномерно к заостренному концу электрода с меньшим сопротивлением. В данном случае дуга зажигается на конце, является более стабильной и менее нагревает вольфрамовый электрод, что увеличивает срок его службы.
2. Угол заточки
Один из важных параметров который нужно учитывать — это угол заточки электрода. Он будет зависеть от того, какую величину сварочного тока вы будете использовать. При сварке на малом значении сварочного тока для заточки будет достаточно угла в 10-20 градусов. Оптимальный угол — 20 градусов. Угол заточки в 20-40 градусов — это хороший вариант при сварке с применением средних значений сварочного тока.
Если вы используете токи большой величины, то угол заточки может быть от 40 до 120 градусов. Но, не рекомендуется затачивать электрод более чем на 90 градусов.
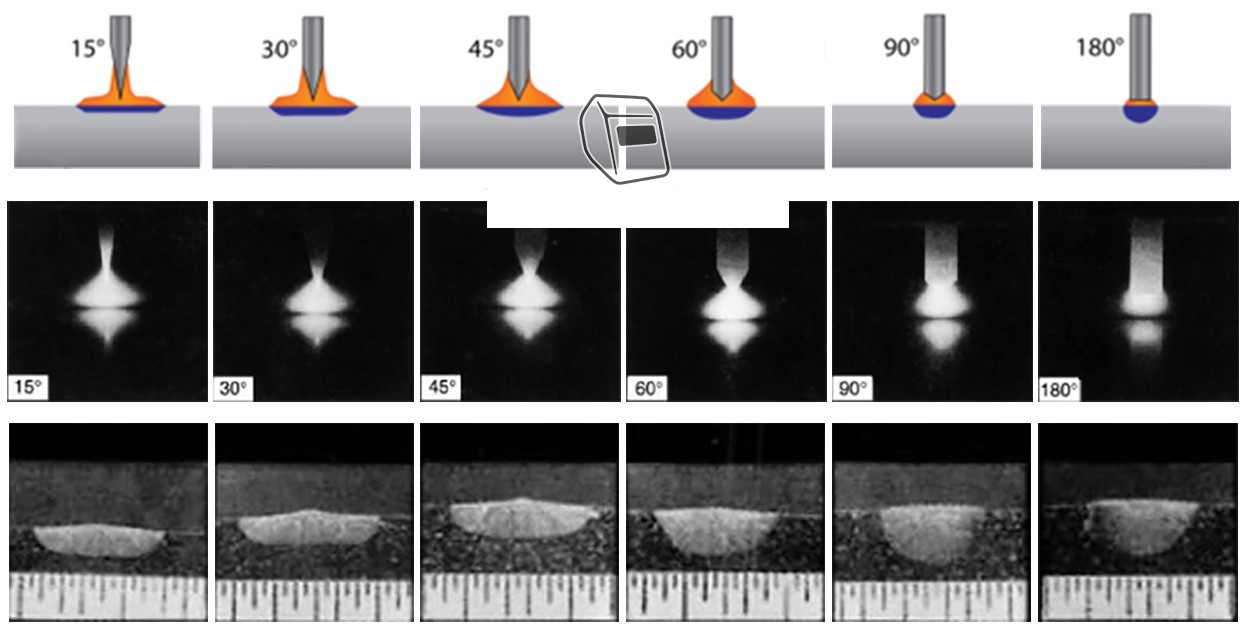
Известно, что при изменении формы заточки вольфрамового электрода изменяются такие характеристики сварочной дуги как распределение энергии и давление. Данные характеристики влияют на форму: глубину и ширину шва при сварке. Размеры зоны проплавления уменьшаются с увеличением угла заточки и притупления соответственно с изменением давления и мощности дуги, а при малых углах заточки (порядка 19º) заметно снижается глубина проплавления. При различной величине угла заточки электрода α изменяется ширина сварного шва, величина зоны термического влияния, устойчивость процесса сварки. При α=120 и более процесс становится сварки неустойчивым, а при α<20 происходит быстрое подгорание кончика электрода, что приводит к значительной разнице механических свойств шва по ширине
Вольфрамовые электроды для импульсной сварки ювелиров.
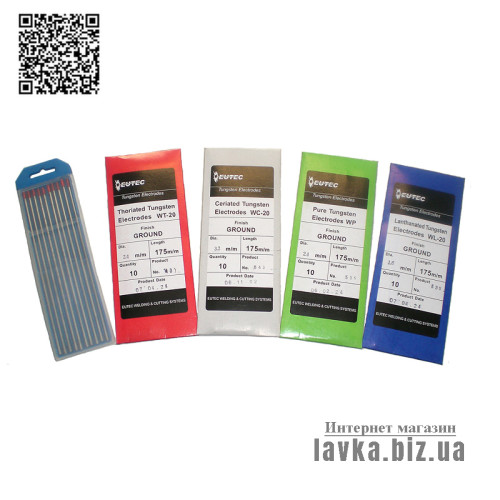
Вольфрамовый электрод типов: wc20 / wt20 / wl20 / wp / wl15 / wz8
Диаметр электрода - 1,0; 1,6; 2,00; 2,4; 3,00 мм/мм
Это наиболее распространенные электроды, так как при их применении были доказаны существенные преимущества вольфрамовых электродов с легированием - над чисто вольфрамовыми электродами при сварке на постоянном токе.
В электродах WT-20, по сравнению с чистым вольфрамом, за счет добавки 1,8-2,2% диоксида тория ThO2 уменьшается работа выделения электронов, то есть в процессе сварки увеличивается плотность тока эмисируемых с конца электрода электронов при равной температуре.
Марки и отличия по цвету кончика.
Цена стержней зависит от диаметра и химического состава. Цветная метка на торце говорит о наличии в составе того или иного элемента. Однако единого международного стандарта классификации нет и торированный (с содержанием тория больше 4%) пруток произведённый для Европы может иметь красный кончик, а для Америки серый.
Чаще всего:
- синий цвет обозначает содержание оксида иттрия (WI);
- бирюзовый и золотой - оксид лантана (WL и WR);
- красный - оксид тория (WT);
- фиолетовый - смесь оксидов (WS);
- серый - оксид церия (WC).
- зелёный - чистый алюминий (WP).
Помимо цветовой идентификации на пачках с данным расходным материалом можно увидеть и буквенные коды (обозначающие название оксида и его процентное содержание), например: WT20, La2O2, E3 и т.д.
Способности сварочных электродов из вольфрама разных марок отличаются.
Изначально, сварщики работали со стержнями из чистого металла, без примесей, но у них есть ограничения по выдерживаемой тепловой нагрузке. Производители, в попытках:
- улучшить пользовательские характеристики;
- повысить долговечность использования;
- возможность работать на больших сварочных токах;
стали добавлять в него небольшой процент редкоземельных металлов, создавая композиционные сплавы.
WP. Вольфрамовые электроды для сварки алюминия. Чистые, без дополнительного легирования, имеют зелёные идентификационные метки.
Окончание прутка затачивается в виде полусферы, либо подготавливается, оплавляясь до каплеобразной формы. Блестящий цвет шарика свидетельствует о правильно выбранном режиме сварки.
При работе на переменном токе однофазной дугой ничем не уступают легированным.
WL и WR. Лантановые. Являются универсальными в плане тока (переменный и постоянный). Гарантируют меньший износ рабочего кончика и долго сохраняют: первоначальную заточку, лёгкий запуск дуги и её повторную зажигаемость.
WT. Электроды из вольфрама с добавлением тория (слаборадиоактивного металла). Очень долго сохраняют угол заточки на высоких значениях сварочного тока, не скругляя заточенные торцы.
WS. С окислами редкоземельных металлов. Легирующие присадки долго борются с эрозионным разрушением, обеспечивая низкий износ пика электрода. При одной плотности применяемого переменного или постоянного тока меньше нагреваются, чем другие виды. Считаются самыми долговечными.
WC. С оксидом церия CeO2 показывают отличные результаты на средних и малых величинах сварочного тока. Лучшее решение при соединении тонкостенных заготовок из большинства свариваемых сталей.
WI. С оксидом иттрия. Добавление этого металла резко снижает работу выхода электрона. Стабильное катодное пятно на кончике стержня и хорошая стойкость сделало их одними из самых популярных.
К недостаткам можно отнести невозможность сваривания на переменном токе.
Вольфрамовые электроды для аргонодуговой сварки
- Производитель: уточняйте
- Категории
- - Оборудование, станки и инструменты
- - Принадлежности для сварки
- - Избранные
- Модель: wc20 / wt20 / wl20 / wp / wl15 / wz8
- Локация: РЕГС
- Код товара: L-104-320
- Наличие: 100
-
19.35 грн
Доступные варианты
| Типы вольфрамовых электродов: | Цена: | Количество: |
| WT-20 | 49.50 грн |
< > |
| WL-20 | 18.00 грн |
< > |
| WL-15 | 45.00 грн |
< > |
| WZ-8 | 49.50 грн |
< > |
| WP | 27.00 грн |
< > |
| WC-20 | 54.00 грн |
< > |
С этим товаром покупают

Ручка импульсной сварки для вольфрамовой иглы
Ручной держатель сварочных вольфрамовых электродов импульсной сварки изготовлен из высококачественного материала с низк..
1445.09 грн

Защитные очки импульсной сварки
Защитные очки импульсной сваркиПринимает темно-коричневые линзы из поликарбоната, фильтрует 99.9% ультрафиолетовых л..
555.80 грн

Микросварка 650 Ампер
Микросварка импульсная Аппарат микро импульсной-микро дуговой сварки в среде аргон ювелирный зуботехнический. Аппара..
30931.20 грн

Электроды для импульсной сварки
Вольфрамовые электроды для импульсной сварки ювелиров.Вольфрамовый электрод для сварки разных металлов:медь;сталь;золото;магн..
19.35 грн
Микросварка для ювелиров
Ювелирная импульсная сварка Аппарат микро импульсной-микро дуговой сварки в среде аргон, ювелирный аппарат предназна..
20298.60 грн

Ручка импульсной сварки для вольфрамовых игл
Дополнительный аксессуар импульсной сварки - ручной держатель вольфрамовой иглы...
1445.09 грн
вольфрамовые электроды, электроды, электроды для импульсной сварки
Недавно просмотренные товары
1 MOhm 5% 1W выв. (CR100JTB-1MR-Hitano)
Технические данные: 1 MOhm 5% 1W выв. (CR100JTB-1MR-Hitano) Hitano Категория РКС компонента: выводные резисторы, 1w, 1..
1.35 грн

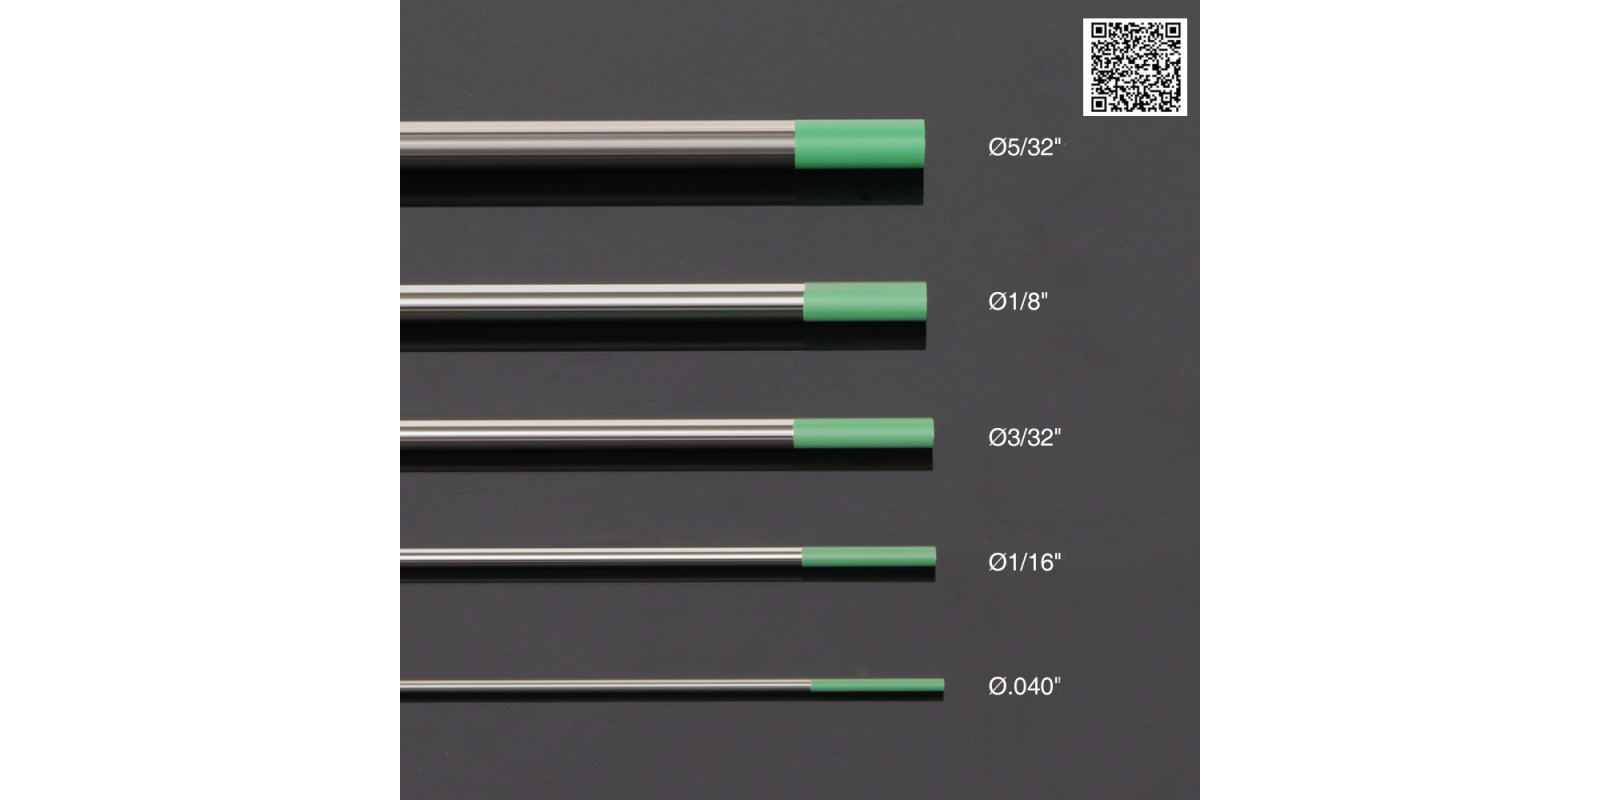
Вольфрамовые электроды для аргонодуговой сварки WP
Вольфрамовые электроды WPЭлектроды WP - это практически чистый вольфрам (99.5%) с небольшим количеством примесей, маркируется..
48.33 грн
Дисплей QS-S4 Kugoo G1/X1
Бортовой компьютер QS-S4 для электросамоката Starway/MaxSpeed/Zero предназначен для использования с электротранспортным средс..
2464.83 грн