Переглянуто сьогодні: 0

Абразивні тіла пластикові
Найбільш використовуються абразивні тіла з пластику, які простіше у виготовленні, доступніші за собівартістю і надають найбільш широкий вибір варіантів. Галтовка пластикова дозволяє здійснювати найбільш делікатну і, водночас, ефективну обробку, уникаючи випадкових пошкоджень навіть дуже дрібних та крихких фракцій/виробів.
Пластиковий галтувальний наповнювач переважно застосовується для фінішної обробки м'яких металів, таких як алюміній, мідь, бронза та сплавів на їх основі.
Однією з важливих властивостей пластикового наповнювача, що впливає на ступінь чистоти поверхні виробів, а також на швидкість їх обробки є абразивні властивості галтувального матеріалу.
Ці властивості виражаються у назві матеріалу та його щільності. Так, наприклад, найщільніший матеріал і в той же час найагресивніший у плані жорсткості має назву Strong Grinding і позначається літерами FC. Його густина становить 1,85 г/см3. Такий матеріал застосовується для грубої та швидкої обробки виробів, для зняття великих розмірів задирок та вирівнювання глибоких подряпин та нерівностей на поверхні виробів. Але разом з тим, цей матеріал залишає на поверхні грубу крокрень і для приведення такої поверхні до необхідного ступеня чистоти необхідно вводити додаткову технологічну операцію тонкого шліфування.
Технологічна операція тонкого шліфування може бути виконана із застосуванням пластикового наповнювача типу KFL (Very find grinding) або LC (Find grinding) із щільністю матеріалу відповідно 1,74 г/см3 та 1,79 г/см3. Цей матеріал дозволяє вирівняти поверхню виробу після грубого шліфування та підготувати її до процесу фінішного полірування.
Технологічна операція фінішного полірування виробів здійснюється за допомогою пластикового наповнювача типу P (Polishing) щільністю 1,55 г/см3. Це практично без абразивний матеріал, що дозволяє отримати дуже хороший результат при поліруванні виробів з алюмінію та сплавів на його основі.
Для зручності персоналу, що обслуговує галтувальне обладнання, пластикові наповнювачі різних абразивних властивостей забарвлюються в різні кольори. Наприклад, кольорова гама пластикових наповнювачів
Клас шліфування: P; щільність: 1.55 г/см3; призначення - фінішне полірування; колір - прозорий
Клас шліфування: KFL/K; щільність: 1.70 г/см3; призначення - дуже тонке полірування; Колір білий
Клас шліфування: KFL; щільність: 1.74 г/см3; призначення - тонке полірування; колір синій
Клас шліфування: LC; щільність: 1.79 г/см3; призначення - тонке шифування; колір червоний
Клас шліфування: GP; щільність: 1.81 г/см3; призначення - середнє шифування; колір зелений
Клас шліфування: FC; щільність: 1.8 5г/см3; призначення - шифування; колір жовтий
Важливим параметром для підбору пластикового наповнювача та його коректної роботи є розмір гранули наповнювача.
Для правильного підбору розміру пластикового галтувального матеріалу слід враховувати кілька важливих умов, які часто викликають взаємовиключні вимоги до обробки виробів.
Наприклад, у разі шліфування виробів, за технологічним процесом обробки, у яких не повинні оброблятися отвори, пази або внутрішні порожнини, розмір наповнювача повинен суттєво перевищувати розмір отворів та внутрішніх порожнин. Таким чином, відбувається запобігання проникненню галтувальних тіл у внутрішні простори виробів не призначені для обробки. Разом з тим, при збільшенні розміру наповнювача галтувки знижується його можливість проникати і обробляти внутрішні кути виробів.
Тому підбір розміру наповнювача є пошуком компромісу між необхідністю рівномірної обробки всієї поверхні виробів та недопущення обробки внутрішніх порожнин. Причому при доборі розміру наповнювача необхідно враховувати ще його зменшення розмірів у міру виробничого зносу.
Ще одним із найважливіших параметрів для підбору пластикового наповнювача є його геометрична форма.
Підбір форми галтувального пластикового абразиву завжди залежить від технічних вимог, що пред'являються галтувальній обробці виробів.
Наприклад, галтувальне тіло у формі піраміди відмінно округляє гострі кромки, знімає задирки, і проникає у внутрішні кути виробу. Галтувальне тіло у формі конуса або параболічної форми відмінно згладжує поверхню виробу та прибирає сліди механічної обробки. Форма таблетки дозволяє робити дбайливе полірування важкодоступних пазів або проточок у заготовках. Відповідно, правильність підбору оптимальної геометричної форми для галтувального наповнювача сильно впливає на загальний результат галтувальної обробки.
Геометрична форма пластикових наповнювачів буває:
- тип Р 101 піраміда
- тип Р102 параболічної форми
- тип Р 103 конус (куля)
- тип Р 104 тригранна зірка піраміда
- тип Р105 таблетка (лінза).
Підготовка пластикового наповнювача для роботи.
Перед першим застосуванням, щойно придбаного пластикового наповнювача, слід обов'язково зробити його промивання. Як і будь-який інший наповнювач, пластиковий вимагає прибрати з поверхні галтувальних тіл технологічний пил, ливарний обрив і деякі інші ливарні поверхневі речовини.
Для проведення промивання пластикового наповнювача необхідно завантажити його в галтувальну машину, додати розчин універсального компаунду і дати попрацювати кілька годин. Після чого відпрацьований розчин компаунда зливається, а ті тіла, що галтують, ретельно промиваються водою.
Класифікація галтувальних тіл
Для здійснення операцій галтування можуть використовуватися різні види тіл природного (природного) походження і виготовлені промисловим способом, з довільною і заданою формою [12, 56, 124,130,141,160].
Природними матеріалами виготовлення галтувальних тіл є: морська галька, граніт, мармур, діабаз, кварцити, байкаліт, ураліт, качани кукурудзи, шкаралупа різних горіхів (наприклад, волоського), шкіра, повсть, тощо. Як галтувальні тіла можуть також бути використаними бій абразивних кіл, порцеляни та керамічних матеріалів. Такі матеріали, перш ніж використовуватися для здійснення операції галтування, попередньо готують. Основними етапами підготовки є дроблення та сортування за розміром. [56] Галтувальні тіла природного походження мають різну форму.
Штучні галтувальні тіла виготовляються заданої форми з різних матеріалів залежно від призначення. Зазвичай галтувальні тіла виготовляються з абразивного матеріалу, зв'язки та спеціальних наповнювачів, але також можуть бути виготовлені і без вмісту абразивних частинок. Галтувальні тіла, що містять абразивний матеріал, виготовляються на керамічних та органічних зв'язках призматичної, пірамідальної, конічної, ромбічної, сферичної та інших форм. Не містять абразивного матеріалу галтувальні тіла - це металеві, керамічні, пластикові та дерев'яні частинки та елементи різної форми. Металеві тіла - виготовляють у вигляді кульок, планет, пластин, призм, голок та циліндрів (прямих та скошених) з різних марок вуглецевих та нержавіючих сталей. Керамічні та пластикові тіла – виготовляють призматичної, пірамідальної, конічної, ромбічної, сферичної та інших форм. Дерев'яні - виготовляють у вигляді прямих, скошених та гострозаточених призм та циліндрів.
Різні галтувальні тіла випускаються такими зарубіжними фірмами як: - "Reni Cirillo" (Італія), - "Otec" (Німеччина), - "Dreher" (Німеччина), - "ROSLER Oberflachentechnik" (Німеччина), - "Kyngty" (КНР) , - "Raytech Industrial Inc." (США), - "Robin" (США), - "Ikoche" (США).
Галтувальні тіла випускаються на керамічній зв'язці у формі трикутної призми (ПТ) та чотирипроменевої зірочки (Зл4) заввишки 10, 15, 20, 30 мм з різних абразивних матеріалів (ТУ2-036-205) [30, 56]. З 1984 року освоєно також серійний випуск галтувальних тіл на керамічній зв'язці у формі трикутної прямої та скошеної під кутом призми (ПТ) заввишки 10, 15, 20, 30 мм із застосуванням абразиву зернистістю від 10 до 250 мкм (ТУ22-03 ) [56, 57].
Для виготовлення галтувальних тіл в основному використовуються такі природні та штучні абразивні матеріали, алмази та СТМ: - алмаз природний (А); - діамант синтетичний (АС, АР); - ельбор (кубоніт, боразон) (ЛО, ЛП); - електрокорунд нормальний (13А, 14А, 15А); - електрокорунд білий (23А, 24А, 25А); - електрокорунд хромистий (технічний рубін) (ЗЗА, 34А); - електрокорунд титанистий (технічний сапфір) (37А); - електрокорунд цирконієвий (38А); - карбід кремнію зелений (63С, 64С); - карбід кремнію чорний (53С, 54С); - карбід бору (КБ).
Алмаз синтетичний [30, 46, 89, 90, 97, 110, 147, 153, 189] -отримують синтезом з графіту при високих тисках та температурі. Алмаз має найбільшу твердість із усіх відомих абразивних матеріалів. Поряд з високою твердістю і порівняно великим опором стиску, алмаз має значну крихкість через наявність площин спайності в кристалі, невеликого опору вигину і вібраційним навантаженням. Він має високу тепло- та температуропровідність. Алмаз широко використовується для виготовлення різних ріжучих інструментів, у тому числі й галтувальних тіл.
Поділ абразивного матеріалу за формою
Експериментальні галтувальні тіла розрізняються формою, габаритними розмірами, структурою, зернистістю та видом абразивного матеріалу. Різними авторами встановлено, що такий параметр, як форма галтувальних тіл впливає на продуктивність процесу галтування, якість обробленої поверхні та здатність проникати у глибокі кишені та порожнини. Так, відомо, що на машинобудівних та ювелірних підприємствах широко використовуються галтувальні тіла у вигляді пірамід, призм, конусів та циліндрів з габаритними розмірами переважно 10x10 мм та 15x15 мм. Тому експериментальні галтувальні тіла були виконані у вигляді трикутних і чотирикутних пірамід, що найбільш часто зустрічаються, а також конусів з габаритними розмірами ah або 0xh: 10x10 мм і 15x15 мм.
Відмінною особливістю даних експериментальних галтувальних тіл є те, що вони виготовлені зі шліфувальних зерен з контрольованою формою - ізометричною, проміжною (осколковою), голчастою та пластинчастою. Для порівняння зі стандартними галтувальними тілами за розробленою технологією та за тих же умов були виготовлені галтувальні з несортованого за формою абразивного матеріалу.
Перед виготовленням основної експериментальної партії галтувальних тіл була підібрана їхня рецептура. Зокрема, експериментальні галтувальні тіла виготовлялися з абразивних зерен та епоксидної смоли марки ЕД-20 з амінним затверджувачем. До складу галтувальних тіл не вводилися додаткові добавки.
Встановлення оптимального співвідношення шліфувальних зерен та епоксидної смоли визначалося наступним чином. Були виготовлені галтувальні тіла у вигляді трикутних пірамід з габаритними розмірами 15x15 мм з різним співвідношенням епоксидної смоли та абразивних зерен довільної форми марки 13А63. Для них були прийняті такі об'ємні співвідношення абразивних зерен та епоксидної смоли: 70/30; 65/35; 60/40; 55/45; 50/50. Середнє співвідношення зерен та смоли 60/40 відповідає нульовій структурі прийнятої для шліфувальних кіл. Потім виготовленими галтувальні тілами були оброблені сталеві зразки на вібраційній установці за умов, заданих для проведення експерименту (глава 3). Вибір рецептури експериментальних галтувальних тіл проводився за параметрами ріжучої здатності (рис. 2.3), зносу (рис. 2.4) та коефіцієнтом галтування (рис. 2.5).
Вплив рецептури на коефіцієнт галтування галтувальних тіл Проведені дослідження показали, що найбільшу ріжучу здатність мають галтувальні тіла з рецептурою 70/30, але вони мають високий знос і мінімальний коефіцієнт галтування. Це дозволило дійти невтішного висновку, що така рецептура для експериментальних галтувальних тіл не годиться. Галтувальні тіла з рецептурою 50/50 мають максимальний коефіцієнт галтування та мінімальний знос, але при цьому мають низьку ріжучу здатність. Галтувальні тіла з рецептурою 60/40 мають ріжучу здатність у 2,25 рази більшу, ніж галтувальні тіла з рецептурою 50/50. Їх знос у 3,34 рази менше, ніж у галтувальних тіл з рецептурою 70/30, а коефіцієнт галтування майже дорівнює галтувальним тілам з рецептурою 50/50 (всього в 1,06 рази менше). Таким чином, для виготовлення основної експериментальної партії галтувальних тіл була обрана рецептура із співвідношенням абразивних зерен та зв'язки 60/40. Вибрана рецептура також забезпечує необхідні технологічні властивості формувальної суміші.
Зовнішній вигляд експериментальних галтувальних тіл
2.2 Маркування експериментальних галтувальних тіл
Експериментальні галтувальні тіла для їх ідентифікації маркувалися в такий спосіб. В основі даного принципу маркування, як і для стандартних галтувальних тіл, закладена їх форма (1) (ЗП – трикутна піраміда, 4П – чотирикутна піраміда, К – конус). Далі йде інформація про габаритні розміри галтувальних тіл (2), потім марка абразивного матеріалу (3), зернистість (4), індекс вмісту основної фракції (5). Якщо галтувальні тіла виготовлені з сортованого за формою абразивного матеріалу, то наприкінці в дужках зазначається номер осередку сепаратора, з якого було взято шліфувальні зерна для їх виготовлення (6).
Поділ абразивного матеріалу за формою
Для поділу абразивних матеріалів і твердих частинок формою нині існує низка методів. За літературними даними відомо, що найбільшого поширення серед них набули такі методи, як: вібраційний, повітряний, відцентровий, гідравлічний, метод, що враховує пружні властивості шліфувальних зерен, електростатичний та метод, що враховує коефіцієнт тертя шліфувальних зерен. Вібраційний метод [16, 17, 18, 19, 20, 24, 26, 27, 29, 38, 58, 59, 67, 74, 98, 145]. Сепарація вібраційним методом відбувається на вібродеку, яка є плоским або увігнутим листом, що здійснює гармонічні коливання з частотою f, і нахилений до горизонту в одному або двох напрямках. Для здійснення сепарації підбирають кути нахилу вібродеки (а та /?) та параметри коливань (f), так щоб при насипанні на її поверхню шліфувальних зерен стало відбуватися їх віялоподібний розподіл. У віялоподібному потоці шліфувальні зерна рухаються траєкторіями, що залежать від їх форми. Даний метод дозволяє отримати високу якість розсіву, але має відносно низьку продуктивність при одно-дековой конструкції.
Обладнання для вивчення експлуатаційних характеристик галтувальних тіл
На машинобудівних підприємствах найчастіше використовуються операції галтування в барабанах і на вібраційних установках, тому лабораторні випробування експлуатаційних характеристик галтних тіл з контрольованою формою зерна проводилися саме таким способом. Для цієї мети було спроектовано та виготовлено спеціальні установки.
Для оцінки експлуатаційних параметрів галтувальних тіл роторним способом був виготовлений барабан циліндричної форми діаметром 220 мм та шириною 400 мм. Барабан для роторної галтування, закріплений на токарному верстаті.
Для запобігання знімання металу галтувальними тілами зі стінок барабана його внутрішні поверхні обклеєні зносостійкою гумою. Барабан виконаний герметичним для проведення обробки з присутністю СОЖ. Одна з торцевих кришок барабана виконана знімною для завантаження та вивантаження оброблюваних деталей та галтувальних тіл. Заливка та спуск СОЖ здійснюються через спеціальні отвори в торцевій знімній кришці барабана. При проведенні дослідів барабан закріплювався на токарному верстаті (моделі 1К62) в патроні і центрі, що обертається (рис. 3.2).
Вібраційна установка складається з рами 4, на якій за допомогою восьми пружин 2 закріплена вібромайданчик 3, знизу до якої прикріплений вібратор 5 з трифазним асинхронним електродвигуном. У верхній частині вібромайданчика знаходиться ємність 1 для завантаження зразків, що обробляються, і робочого середовища. Конструкція установки дозволяє встановлювати вертикальний або горизонтальний напрямок вібрації. На вібромайданчик розміром 300х400 мм можна встановлювати одну або кілька ємностей для обробки виробів. Амплітуду коливань вібромайданчика від 0 до 5 мм можна змінювати за рахунок регулювання кута між незбалансованими вантажами вібратора. Частоту обертання електродвигуна можна змінювати від 10 до 3000 об/хв (fmax=50 Гц). Регулювання частоти обертання електродвигуна здійснюється комутатором (рис. 3.4), управління яким здійснюється вбудованою цифровою логічною схемою або комп'ютером.
Для керування комутатором за допомогою персонального комп'ютера підготовлено спеціальну програму. Програма дозволяє задавати попередньо вибрані режими обробки. Під час галтування, у відповідність із заданим режимом, може змінюватися частота та напрямок обертання двигуна.
Оцінку ріжучої здатності та зносу галтувальних тіл можна проводити двома методами - ваговим та об'ємним. Аналіз цих методів показав, що найбільш підходящим для даного типу інструменту та способу обробки є ваговий метод, так як він не вимагає трудомістких вимірювань геометричних параметрів деталей та всіх галтувальних тіл окремо.
Розрахунок ріжучої здатності та зносу галтувальних тіл проводився за формулами. Точність цього залежить, головним чином від точності ваг, за умови, що експеримент проводиться з дотриманням встановлених правил. При проведенні експериментів для зважування заготівель та галтувальних тіл використовувалися лабораторні квадрантні ваги моделі ВЛКТ-500 г-М
Шорсткість обробленої поверхні вимірювалася за допомогою профілактографа-профілометра "Talysurf-5M" виробництва фірми "RANK TAYLOR HOBSON" (Великобританія). Прилад є вимірювальною системою модульної конструкції, призначеною для вимірювання параметрів шорсткості поверхневого шару. Більшість даних вимірювання виходить у результаті виконання одного переміщення датчика над поверхнею; значення параметрів вибираються потім за бажанням із пристроїв, що запам'ятовують. Стан поверхневого шару характеризується наявністю шорсткості та хвилястості, які утворюються внаслідок різних причин та мають різне функціональне значення. Система забезпечує можливість роздільної чи комбінованої оцінки цих двох характеристик. За допомогою системи можуть бути отримані графіки шорсткості, хвилястості або неналагодженого профілю
Вплив форми шліфувальних зерен на знос галтувальних тіл
За допомогою одержаних моделей визначалася глибина наклепаного шару для різних матеріалів оброблених галтувальними тілами з шліфувальними зернами різної форми. Для розрахунку глибини наклепаного шару використовувалося значення мікротвердості на 5%, що перевищує середнє значення мікротвердості для оброблюваного матеріалу. Розраховані значення глибини наклепаного шару показані на.
Подана залежність показує, що із збільшенням коефіцієнта форми в галтувальних тілах глибина наклепаного шару зменшується. При переході від ізометричних галтувальних тіл до голчастим і пластинчастим глибина наклепаного шару зменшується в 1,7-2,8 рази. При переході від стандартних галтувальних тіл до галтувальних тіл з ізометричними шліфувальними зернами глибина наклепаного шару збільшується в 1,2-1,4 рази. При переході від галтувальних тіл зі стандартними шліфувальними зернами до галтувальних тіл, що складаються з голчастих і пластинчастих шліфувальних зерен глибина наклепаного шару зменшується в 1,4-2,0 рази.
На основі отриманих даних були отримані математичні моделі залежності глибини наклепаного шару від коефіцієнта форми шліфувальних зерен у галтувальних тілах.
Адекватність одержаних моделей підтверджена за допомогою критерію Фішера, а тіснота взаємозв'язку одержаних даних підтверджується високим коефіцієнтом кореляції. Отримані залежності показують, що зі збільшенням коефіцієнта форми шліфувальних зерен у галтувальних тілах глибина наклепаного шару зменшується.
1. В результаті проведення лабораторних випробувань було встановлено вплив форми шліфувального зерна на ріжучу здатність (Q), знос галтувальних тіл (q), коефіцієнт галтування (Кг), а також шорсткість обробленої поверхні (Ra), мікротвердість обробленої поверхні (ЯА) та глибину наклепаного шару (І).
2. Ріжуча здатність (Q) при переході від ізометричних шліфувальних зерен до голчастих при барабанній та вібраційній галтуванні зростає на 33-95%. При переході від стандартних абразивних зерен з довільною формою до голчастих ріжуча здатність зростає на 25-45%. Перехід від стандартних шліфувальних зерен до ізометричних супроводжується зменшенням ріжучої здатності на 11-27%. Таким чином, при кожному збільшенні значення коефіцієнта форми (Кф) шліфувальних зерен на величину 0,1 ріжуча здатність зростає в середньому на 5%
3. Зношування галтувальних тіл (q) при переході від голчастих шліфувальних зерен до ізометричних зменшується в середньому на 39%. При переході від стандартних шліфувальних зерен з довільною формою до голчастих знос галтувальних тіл зростає в середньому на 24%. При переході від стандартних шліфувальних зерен довільної форми до ізометричних знос галтувальних тіл зменшується в середньому на 23%.
4. Розраховані значення коефіцієнта галтування показують, що найбільш ефективними є галтувальні тіла, що складаються із ізометричних шліфувальних зерен. Так коефіцієнт галтування для галтувальних тіл, що складаються з ізометричних шліфувальних зерен на 9-14%) вище, ніж для галтувальних тіл, що складаються зі стандартних шліфувальних зерен довільної форми, а голчастої на 18-24%.
5. Отримані дані щодо вимірювання шорсткості обробленої поверхні деталей експериментальними галтувальними тілами показує, що галтувальні тіла, що складаються з ізометричних шліфувальних зерен, дозволяють отримувати поверхні з шорсткістю на 8-12% менше, ніж галтувальні тіла, що складаються зі стандартних шліфувальних зерен. Галтувальні тіла, що складаються з голчастих шліфувальних зерен, формують поверхню з шорсткістю на 62-74% більше, ніж галтувальні тіла, що складаються зі стандартних шліфувальних зерен.
6. Дослідження впливу форми шліфувальних зерен в галтувальних тілах на мікротвердість обробленої поверхні шліфувальних зерен. Мікротвердість поверхні оброблена галтувальними тілами, що складаються із стандартних шліфувальних зерен в 1,05-1,13 рази менше ніж після обробки галтувальними тілами з ізометричних шліфувальних зерен і в 1,06-1,18 рази вище, ніж голкових.
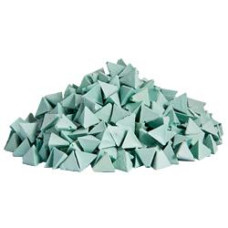
Наповнювач для галтування OTEC PM 10 пластик піраміда зелена (шліф/полір)
Матеріал – пластик. Форма – піраміда. Колір – зелений (ментол). Розмір – 10х10 мм. Упаковка – 1кг/25 кг. Результат: Ra = 0.06..
1498.23 грн
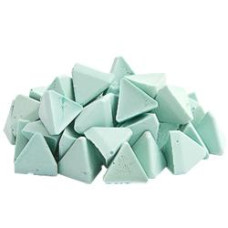
Наповнювач для галтування OTEC PM 15 пластик піраміда зелена (шліф/полір)
Показання щодо металів - золтото, срібло, кольорові та медичні сплави, титан, сталь. Режим роботи – мокра обробка з компаундо..
869.94 грн
Наповнювач для галтування TETRAHEDRON PL- 15x15 (2 500 GRIT) пластик жовтий тетраедр - супер фініш
Зернистість – 2500 GRIT. Щільність – 1.53 г/см3. Лінійний розмір – 15х15 мм. Колір жовтий. Форма – піраміда. Концентрація абр..
724.95 грн
Наповнювач для галтування TETRAHEDRON PL- 15x15 (2 500 GRIT) пластик коричневий тетраедр - фініш
Зернистість – 2500 GRIT. Щільність – 1.53 г/см3. Лінійний розмір – 15х15 мм. Колір – коричневий. Форма – піраміда. Концентрац..
751.50 грн

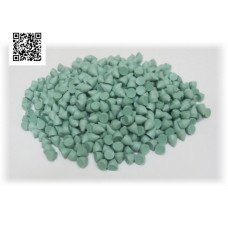
Пластиковий галтувальний конус зелений
Режим роботи - мокра обробка з компаундом; Матеріал – пластик.; Форма – конус (куля); Питома щільність: 1,70 гр/см3 Вага одно..
362.48 грн
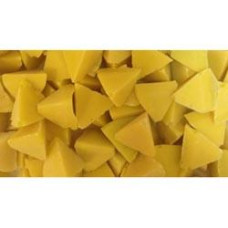
Наповнювач для галтування TETRAHEDRON RKP 10x10 пластик жовтий - фініш (піраміда)
Наповнювачі для галтування. Опис: Наповнювач індустріальний для кольорових металів. Як правило цей наповнювач, вважається фін..
869.94 грн
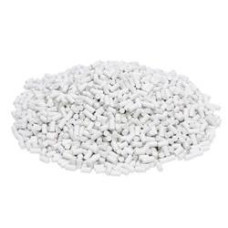
Наповнювач для галтування OTEC ZSFP 2,5/10 пластик циліндр білий (сухе полірування)
Наповнювачі для галтування. Наповнювач для галтування OTEC ZSFP 2,5/10 пластик циліндр білий. Опис: Серія FP - не абразив, ви..
676.62 грн
Наповнювач для галтування OTEC LFP 3 пластик (сухе полірування)
Наповнювачі для галтування. Наповнювач для галтування OTEC LFP 3 пластик. Опис: Серія FP - не абразив, висока стійкість до ст..
676.62 грн
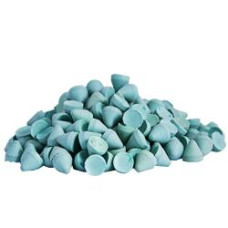
Наповнювач для галтування OTEC KM 10 пластик куля зелена (шліф/полір)
Наповнювачі для галтування. Наповнювач для галтування OTEC KM 10 пластик куля (конус) зелена Опис: КМ/РМ наповнювачі з унікал..
1159.92 грн
Наповнювач для галтування CONE PL - 10х10 (2 500 GRIT) пластик жовтий конус- супер фініш
Наповнювачі для галтування. Наповнювач для галтування CONE PL - 10х10 (2 500 GRIT) пластик жовтий конус - супер фініш Опис: Н..
724.95 грн
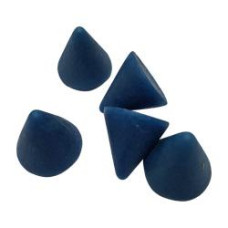
Наповнювач для галтування CONE PL - F 30 20x20 (blue) пластик дуже грубий (конус)
Наповнювачі для галтування. Опис: Наповнювач індустріальний для кольорових металів. Як правило цей наповнювач, вважається поч..
579.96 грн
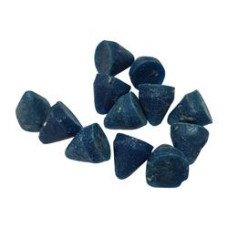
Наповнювач для галтування CONE PL - F 30 10x10 (blue) пластик дуже грубий (конус)
Наповнювачі для галтування. Опис: Наповнювач індустріальний для кольорових металів. Як правило, цей наповнювач вважається поч..
773.28 грн
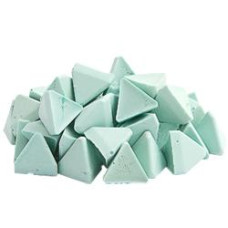
Наповнювач для галтування OTEC PM 12 пластик піраміда зелена (шліф/полір)
Наповнювачі для галтування. Наповнювач для галтування OTEC PM 12 пластик піраміда зелена. Опис: КМ/РМ наповнювачі з унікально..
1111.59 грн
Наповнювач для галтування PL-F - 20х20 пластик тетраедр зелений - грубий
Наповнювачі для галтування. Опис: Наповнювач індустріальний для кольорових металів. Як правило даний наповнювач, вважається п..
483.30 грн
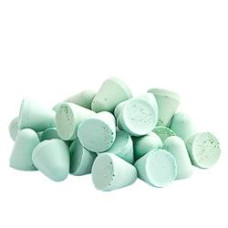
Наповнювач для галтування OTEC KM 15 пластик куля зелена (шліф/полір)
Наповнювачі для галтування. Наповнювач для галтування OTEC KM 10 пластик куля (конус) зелена Опис: КМ/РМ наповнювачі з унікал..
1014.93 грн
Пластикові галтувальні наповнювачі є одним із видів галтувальних абразивних тіл і служать для шліфування та полірування виробів з кольорових, м'яких матеріалів. Поділяються не лише за формою та розмірами, а й за своїми абразивними властивостями (щільності). Для зручності розрізнення наповнювача різної густини вони забарвлюються в різні кольори. Нижче наведено ряд кольорів у порядку збільшення абразивних властивостей:
- прозорий ......1,55 г/см3;
- білий ................. 1,70 г/см3;
- блакитний ...............1,74 г/см3;
- бордовий ............1,79 г/см3;
- Зелений .............. 1,81 г/см3;
- жовтий .................1,85 г/см3.